

Contenido
- 1 Punzonadora de agujas: componentes principales
- 2 La aguja: lo que realmente hacen las púas
- 3 Parámetros clave de punzonado con aguja y su efecto
- 4 Cómo encaja el punzonado con aguja en una línea de telas no tejidas
- 5 Aplicaciones comunes y su significado para la elección de la máquina
- 6 Preguntas frecuentes sobre el punzonado con aguja
- 6.1 ¿El punzonado industrial es lo mismo que el bordado manual?
- 6.2 ¿El punzonado funciona en fibras naturales como la lana o el yute?
- 6.3 ¿Con qué frecuencia es necesario reemplazar las agujas?
- 6.4 ¿Puede una punzonadora manejar diferentes productos?
- 6.5 ¿Se puede reciclar la tela no tejida cosida?
- 7 Conclusión: un proceso mecánico, pero no simple
Si busca "perforación con aguja" en línea, la mayoría de los resultados mostrarán tutoriales de manualidades para bordar con aguja perforadora a mano. Esta manualidad utiliza una herramienta hueca para empujar el hilo a través de la tela y hacer bucles. El proceso de punzonado industrial es diferente: utiliza agujas de púas para entrelazar mecánicamente fibras sueltas en una tela no tejida duradera.
Aquí está la respuesta simple: el punzonado funciona al introducir repetidamente agujas de púas a través de una red de fibras. Las púas atrapan las fibras al salir y las atraen hacia el espesor de la red, lo que hace que las fibras se enreden y le dan resistencia a la tela. El proceso no necesita aglutinante ni fusión, por lo que es una de las formas más directas y económicas de fabricar fieltros punzonados, geotextiles, materiales para interiores de automóviles y otros productos no tejidos.
Punzonadora de agujas: componentes principales
Una máquina punzonadora de aguja estándar parece intimidante, pero el principio de funcionamiento se organiza en torno a unos pocos conjuntos clave.
- Rodillos de alimentación: Mueven la red de fibra hacia la máquina y controlan su velocidad lineal.
- Haz de agujas y tablero de agujas: El tablero lleva miles de agujas y se mueve hacia arriba y hacia abajo con alta frecuencia.
- Placa extractora: Sostiene la red mientras las agujas se retraen, evitando que las fibras se levanten hacia arriba.
- Placa de cama: Sostiene la red durante la penetración y limita la profundidad a la que pueden llegar las agujas.
Cada golpe del haz de la aguja crea miles de puntos de penetración en todo el ancho de la banda. El tablero puede tener varios metros de ancho y contener entre 2.000 y 8.000 agujas por metro, por lo que una sola unidad de punzonado puede procesar una banda de fibra a velocidades de varios metros por minuto. La punzonadora es el corazón de este proceso y merece la mayor atención durante la selección del equipo.
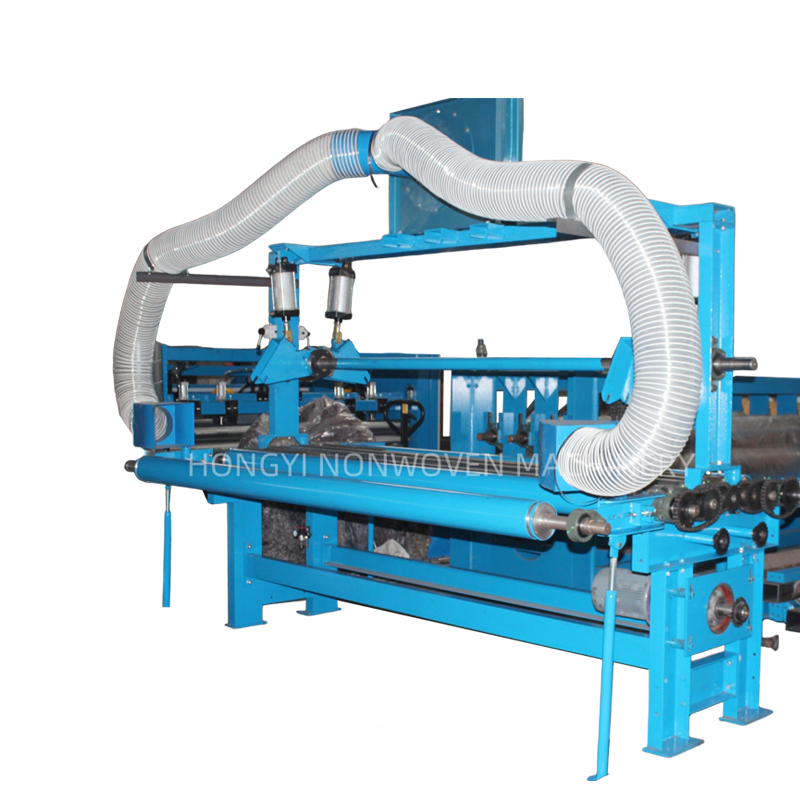
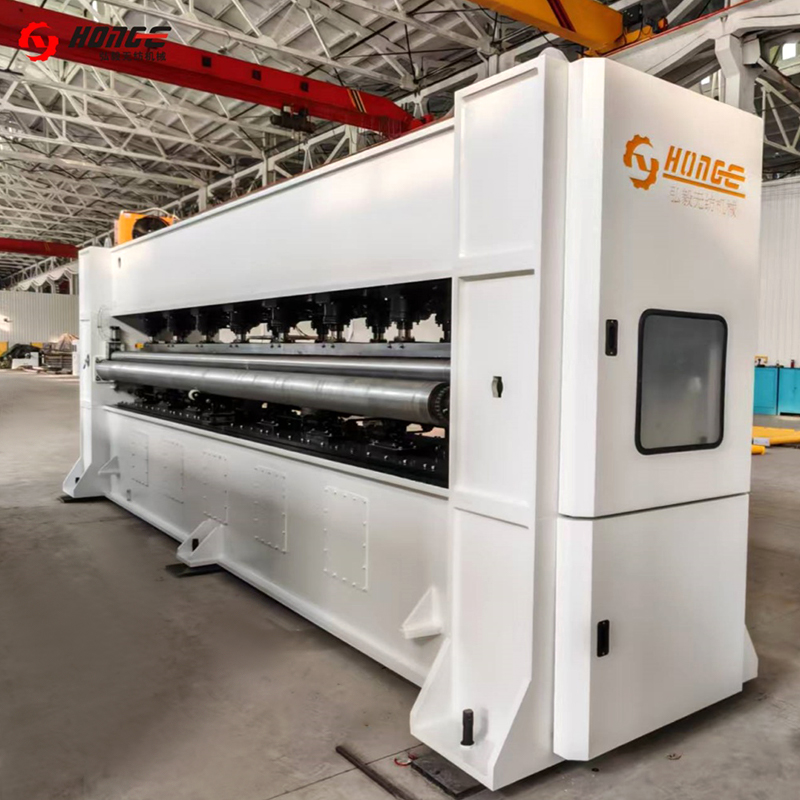 Punzonadora de aguja HYZC para refuerzo no tejido Este telar de agujas ofrece un amplio ancho de trabajo y múltiples configuraciones de tableros, lo que lo convierte en una opción central al seleccionar equipos para reforzar y terminar telas no tejidas. Ver producto →
La aguja: lo que realmente hacen las púas
Una aguja de punzonar no es una aguja de coser suave. Su eje lleva varias púas afiladas con ángulos de corte definidos. El número de púas, la forma de la sección transversal y la profundidad de las púas determinan cuánta fibra se atrapa en cada pasada.
- La punta de la aguja penetra en la red de fibras.
- Una púa engancha un pequeño haz de fibras a medida que la aguja desciende.
- A medida que la aguja se retira, la púa tira de esas fibras desde la superficie hacia el centro de la red.
- Miles de penetraciones repetidas convierten gradualmente la red suelta en una estructura compacta y enredada.
Si la púa es demasiado profunda, las fibras se rompen; si es demasiado superficial, se atrapan pocas fibras y la tela permanece débil. Es por eso que la geometría de la aguja y el ajuste de la carrera son más importantes de lo que la mayoría de los compradores de telas no tejidas creen inicialmente.
Parámetros clave de punzonado con aguja y su efecto
La máquina proporciona el movimiento, pero el resultado depende de parámetros que el operador puede ajustar.
| Parámetro | Rango típico | Efecto en la web |
|---|---|---|
| Profundidad de punzonado | 6-15 milímetros | Una mayor penetración produce un enredo más fuerte, pero demasiada puede romper las fibras y crear marcas visibles de las agujas. |
| Frecuencia de punzonado | 200–800 golpes/min | Una frecuencia más alta aumenta la producción, pero aumenta el desgaste de la aguja y la vibración de la máquina. |
| Densidad de la aguja en el tablero. | 2.000–8.000 agujas/m | Una mayor densidad crea más puntos de anclaje, lo que hace que la tela sea más densa y rígida. |
| Velocidad de alimentación | 1-10 m/min | Una velocidad más baja, a una frecuencia fija, significa más punzonado por metro cuadrado y una red más fuerte. |
Estas cifras no son recetas fijas. El tipo de fibra, la finura de la fibra, el peso de la red y la aplicación final cambiarán la configuración ideal. En la práctica, una nueva línea debe probarse con pequeñas muestras antes de iniciar la producción completa.
Cómo encaja el punzonado con aguja en una línea de telas no tejidas
Para responder más completamente a "¿Cómo funciona el punzonado?", es útil observar toda la secuencia de producción:
- Apertura y mezcla: Los fardos de fibra se abren, se mezclan y se limpian hasta obtener una mezcla uniforme. un buen máquina mezcladora de fibra mejora la uniformidad de la banda desde el principio.
- Formación de web: Una máquina cardadora o una máquina airlay abre la mezcla en una red delgada y uniforme.
- Lapeado cruzado: Una napadora cruzada dobla la red hacia adelante y hacia atrás para aumentar el grosor y el ancho.
- Pre-punción: Un paso de punzonado de baja densidad mantiene unida la gruesa red para que pueda transportarse de forma segura.
- Punción principal: Una o más zonas de agujas proporcionan la resistencia final y el acabado superficial.
- Bobinado y acabado: La tela se enrolla, se corta y, si es necesario, se pasa a través de un horno o una máquina de planchar para termoendurecerla.
Los dos primeros pasos controlan la uniformidad; el lapeado cruzado controla el espesor y el ancho; La punción controla la fuerza y la densidad. La línea es tan estable como su estación más débil, por lo que la selección de maquinaria no debe centrarse únicamente en el telar de agujas.
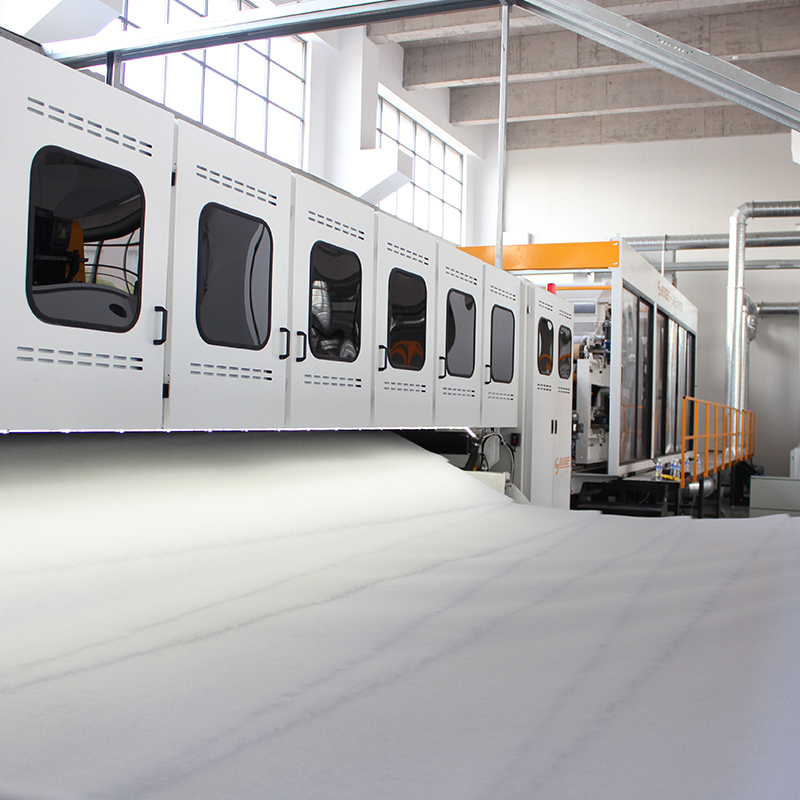 Lapeadora cruzada HYPW para una formación uniforme de bloques de fibra Esta napadora transversal de alta velocidad pliega las bandas cardadas de manera uniforme para controlar el espesor y el ancho, con servoaccionamientos y detección automática del ancho para garantizar una salida estable para la unión posterior. Ver producto →
Aplicaciones comunes y su significado para la elección de la máquina
El punzonado con aguja se utiliza en decenas de industrias. En nuestras conversaciones sobre líneas de producción, los usos finales más comunes incluyen geotextiles, piezas interiores de automóviles, medios de filtración, alfombras y guata. Por ejemplo, los medios de filtración generalmente necesitan una gran cantidad de golpes por centímetro cuadrado para formar un recorrido de poros tortuoso, mientras que el respaldo de la alfombra se pincha más ligeramente para conservar la flexibilidad. La misma máquina puede cubrir estos productos, pero la configuración diferirá en el tipo de aguja, ajuste de carrera y número de zonas de punzonado.
Densidad típica de punción por aplicación
Proporción indicativa de usos finales de no tejidos punzonados
- Geotextiles 26%
- Automotriz 22%
- Filtración 18%
- Alfombra 15%
- Otro 19%
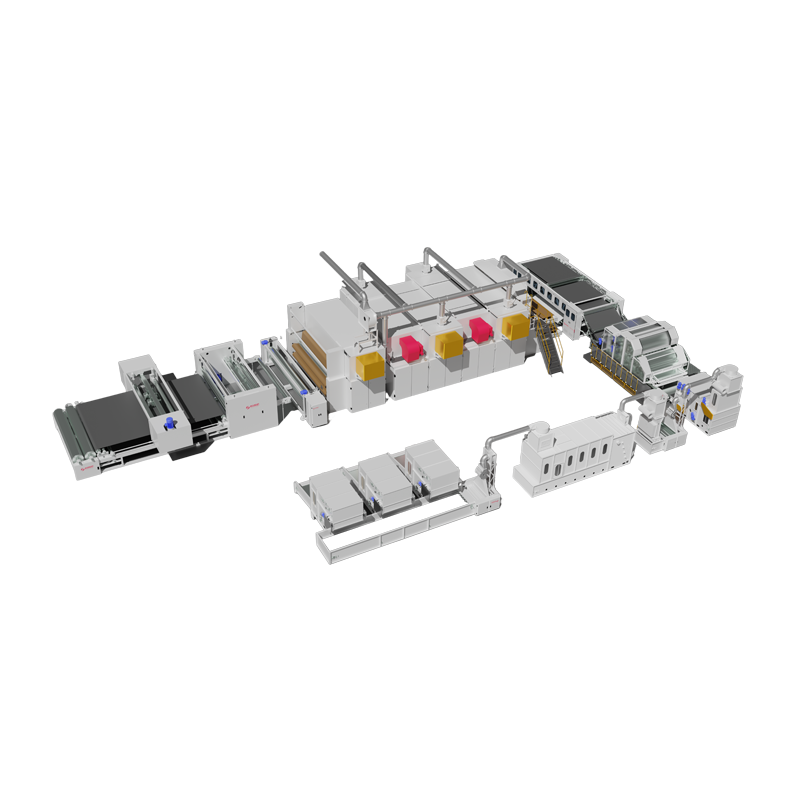
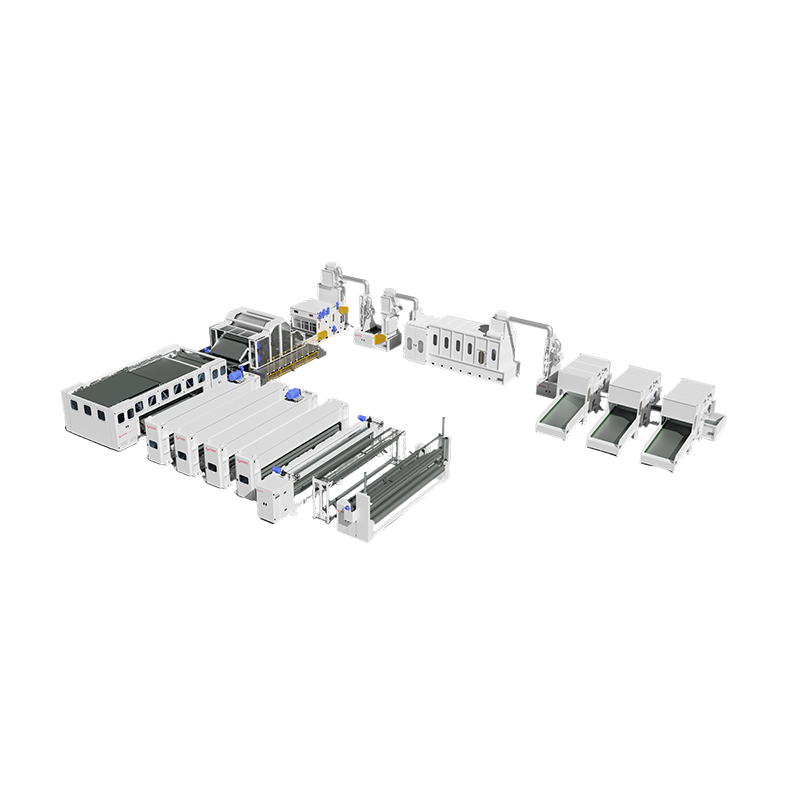
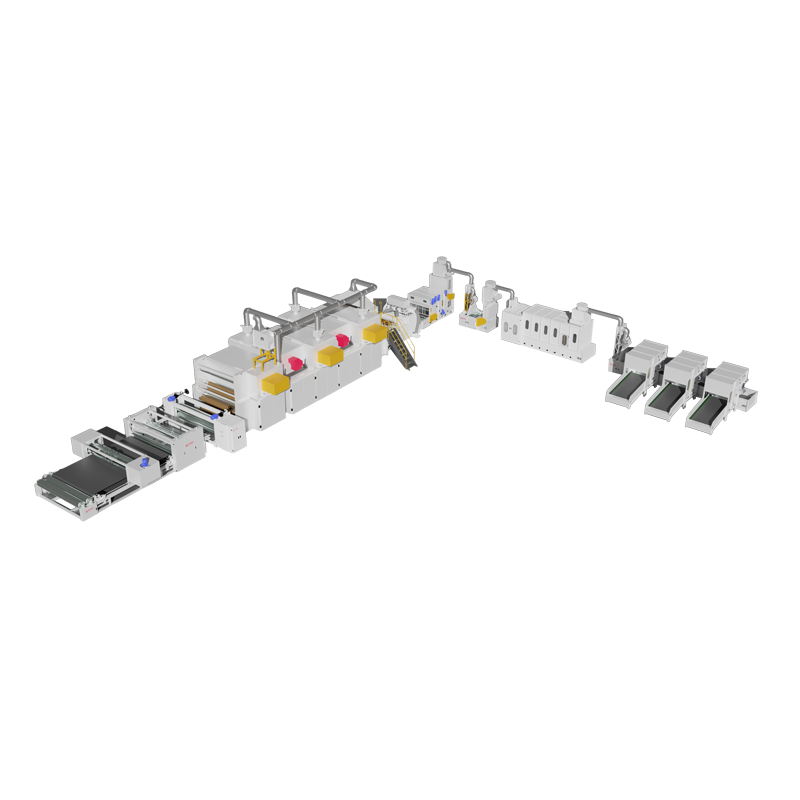
Si está planeando una línea sincronizada completa, la forma más práctica de comenzar es considerar una línea de producción de fieltro punzonado, que combine las secciones de apertura, mezclado, cardado, lapeado cruzado, punzonado y bobinado en un proceso supervisado. El diseño de cada estación depende del ancho, peso y objetivo de salida del producto final.
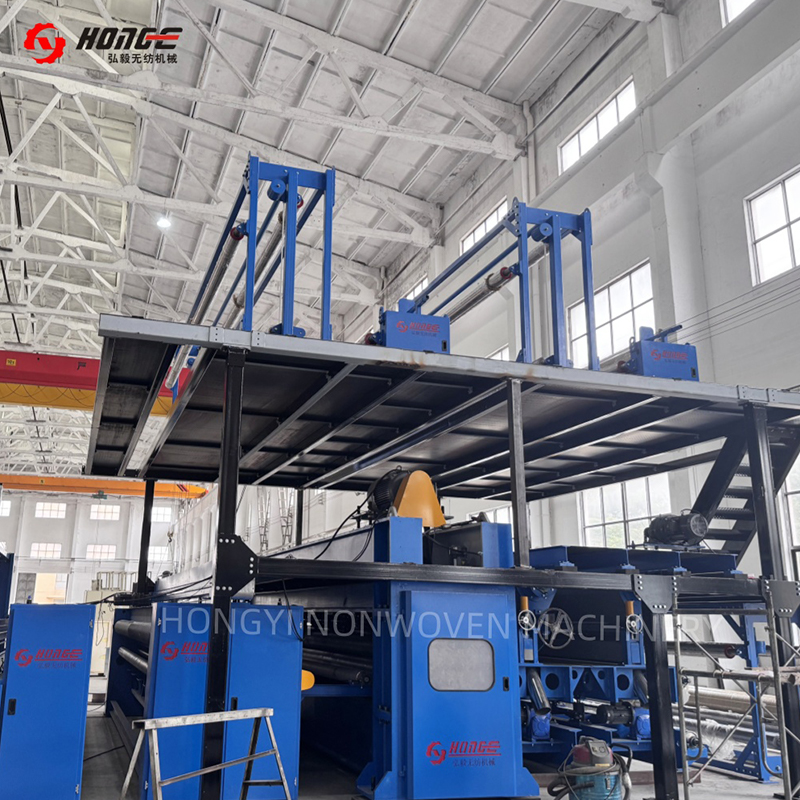 Línea de producción de fieltro punzonado con aguja HYL Esta completa línea sincronizada combina apertura, cardado, lapeado cruzado, punzonado y bobinado, produciendo fieltro punzonado en anchos de hasta 9000 mm para diversas aplicaciones industriales. Ver producto →
Preguntas frecuentes sobre el punzonado con aguja
¿El punzonado industrial es lo mismo que el bordado manual?
No. El bordado con aguja perforada es un proceso artesanal que crea bucles decorativos en la tela. El punzonado industrial es un proceso de unión mecánica para la producción de no tejidos. Comparten un nombre similar, pero el equipo, la escala y el producto final son completamente diferentes.
¿El punzonado funciona en fibras naturales como la lana o el yute?
Sí, las fibras naturales se pueden punzonar cuando la longitud y el rizado de la fibra sean adecuados. Son comunes los fieltros de lana y yute. Sin embargo, muchas fibras naturales se benefician de la mezcla con fibras sintéticas para mejorar la resistencia de la red y la resistencia a la abrasión, especialmente en aplicaciones industriales.
¿Con qué frecuencia es necesario reemplazar las agujas?
No existe un intervalo universal. Las fibras abrasivas, la alta densidad de punzonado y la alta velocidad aceleran el desgaste de la aguja. En muchas plantas, los operadores inspeccionan periódicamente la tabla de agujas y reemplazan las agujas dañadas como parte del mantenimiento de rutina.
¿Puede una punzonadora manejar diferentes productos?
Sí, dentro de unos límites. Si el rango planificado es similar, por ejemplo geotextiles de diferentes pesos y espesores, puede ajustar la profundidad de la aguja, la densidad de punción y la velocidad de la línea. Si su catálogo pasa de medios de filtración finos a pisos pesados, es posible que necesite más de una configuración de punzonado o una línea con múltiples zonas de punzonado.
¿Se puede reciclar la tela no tejida cosida?
El punzonado con aguja no utiliza aglutinantes químicos, por lo que una tela cosida de un solo polímero a menudo se puede reciclar más fácilmente que los no tejidos unidos químicamente. Los bordes de producción también se recogen con frecuencia y se devuelven al sistema de apertura.
Conclusión: un proceso mecánico, pero no simple
El punzonado industrial con aguja funciona convirtiendo el movimiento vertical de la aguja en un entrelazamiento horizontal de fibras. La aguja de púas es la herramienta principal; La tabla de agujas, la placa extractora, la placa base y el sistema de alimentación juntos crean un entorno donde miles de agujas pueden trabajar en armonía.
Al invertir en una línea de punzonado, la primera pregunta no es el precio del telar sino las especificaciones exactas del producto que planea fabricar: peso objetivo, espesor, resistencia, permeabilidad y apariencia de la superficie. Un confiable fabricante de maquinaria no tejida debería poder recomendar la configuración correcta de prepunción y punción principal, así como el equipo de soporte de apertura, mezcla y lapeado.