

Contenido
- 1 La respuesta principal: cuatro etapas, no un telar
- 2 Etapa 1: Abrir y mezclar los fardos de fibra
- 3 Etapa 2: cardado, traslape cruzado y uniformidad de la banda
- 4 Etapa 3: Punzonado con aguja: cómo la tela obtiene su resistencia
- 5 Etapa 4: acabado, termofijado y bobinado
- 6 Variables de calidad que cambian el geotextil terminado
- 7 Cómo escala el proceso desde la muestra hasta la línea de producción
- 8 Preguntas frecuentes: cómo se fabrica el geotextil no tejido
Un geotextil de polipropileno punzonado de 200 g/m² parece un fieltro denso. No tiene hilos de urdimbre ni hilos de trama. Su fuerza proviene de miles de agujas con púas que tiran de las fibras a través de una guata hasta que se enredan. La respuesta breve a cómo se fabrica el geotextil no tejido es la siguiente: las fibras cortadas se abren, se mezclan, se cardan en una red, se superponen en forma de guata, se unen mecánica o térmicamente y se enrollan en un rollo. Los geotextiles punzonados, el caballo de batalla para la separación, filtración y drenaje, dependen principalmente de la unión mecánica.
Esa distinción es importante en la etapa de compra. Si especifica un geotextil no tejido solo por masa por unidad de área, es posible que se pierdan las variables que deciden si el rollo funciona en el campo: mezcla de fibras, uniformidad de la red, densidad de las agujas y condiciones de termofijado. El proceso de fabricación explica por qué dos rollos con la misma etiqueta de 200 g/m² pueden comportarse de manera diferente.
La respuesta principal: cuatro etapas, no un telar
La producción de geotextiles no tejidos sigue cuatro grandes etapas. Cada etapa puede funcionar como una máquina separada o conectarse en una línea continua.
- Formación web: Las fibras se abren, se mezclan, se cardan y se superponen hasta formar una guata uniforme.
- Unión web: la guata se pincha, se une térmicamente o se une químicamente para unir las fibras.
- Acabado: el tejido puede estar termofijado, calandrado, cortado o tratado superficialmente.
- Bobinado e inspección: El geotextil terminado se enrolla, prueba y empaqueta.
El punzonado con aguja domina muchos grados de geotextiles porque crea una estructura gruesa y porosa con buena permitividad y resistencia a la perforación. El proceso no teje; se enreda.
Etapa 1: Abrir y mezclar los fardos de fibra
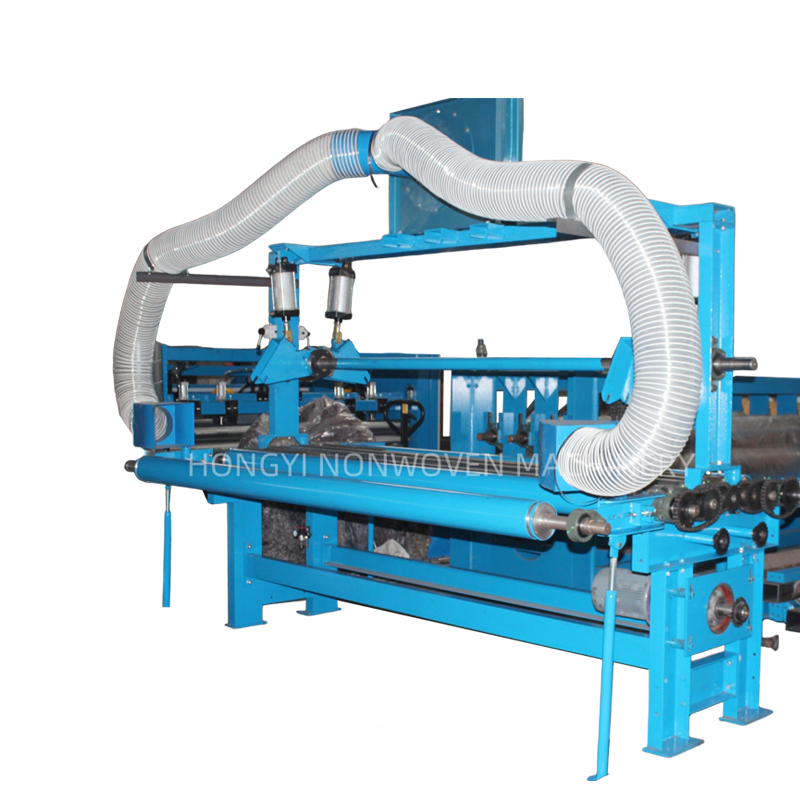
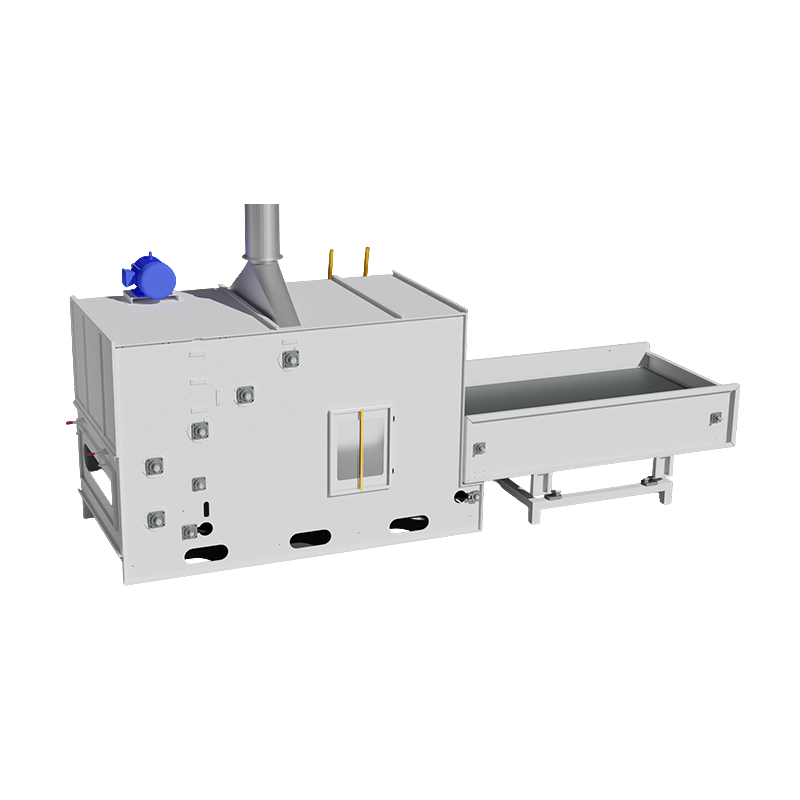
La mayoría de los geotextiles perforados comienzan con fibra cortada de polipropileno o poliéster. La fibra llega en fardos comprimidos. Un abridor de balas rompe las balas en mechones. Luego, las máquinas abridoras separan esos mechones para que las fibras se puedan mezclar consistentemente con aditivos, colorantes o fibra reciclada. La mezcla es donde se establece la receta. Una mezcla 70/30 de virgen a reciclada, por ejemplo, debe controlarse por peso, no a ojo, o el rollo terminado variará en resistencia y tamaño de poro.
Los mezcladores de lotes grandes son comunes en las líneas de geotextiles porque amortiguan pequeños errores de pesaje. Si la proporción de mezcla varía, es posible que lo vea más tarde como puntos débiles, espesores inconsistentes u agujeros de filtración. El artículo sobre cómo funciona una máquina mezcladora de fibras Explica el aspecto mecánico con más detalle.
La humedad también importa. La fibra húmeda puede formar puentes en el conducto, mientras que la fibra demasiado seca puede generar estática y volar. Los operadores generalmente equilibran la intensidad de la apertura con el daño de la fibra: muy poca apertura deja grumos, demasiada crea fibras cortas y polvo.
Etapa 2: cardado, traslape cruzado y uniformidad de la banda
La mezcla abierta se alimenta a una máquina cardadora. El alambre de cardado abre los mechones en fibras individuales, las alinea un poco en la dirección de la máquina y forma una red delgada. En este punto la red es delicada. Luego, una napadora cruzada dobla la red hacia adelante y hacia atrás sobre un transportador para construir una guata más gruesa. El número de pliegues, la velocidad de entrega y la relación de estirado determinan el peso y el ancho de la guata.
Aquí es donde realmente se obtiene la masa por unidad de área. Si la alimentación de la tarjeta varía, la napadora cruzada no puede corregirla. Si la tensión de la correa transversal es desigual, la guata puede ser más pesada en un borde. Un objetivo de 200 g/m² con una tolerancia de ±5 % permite una oscilación de 10 g/m² a lo largo del rollo; los proyectos más estrictos pueden requerir entre ±2% y ±3%. Esa diferencia suele ser visible en el rendimiento de la filtración y la resistencia de la costura.
Rangos de aplicación ilustrativos. La especificación final depende del tipo de fibra, la densidad de la aguja y el diseño del proyecto.
Etapa 3: Punzonado con aguja: cómo la tela obtiene su resistencia
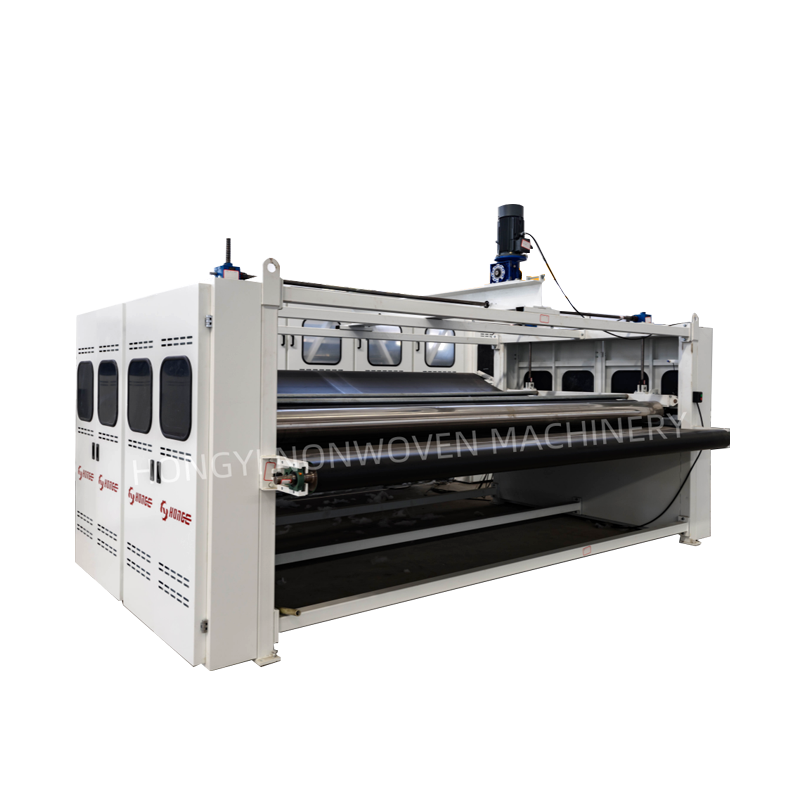
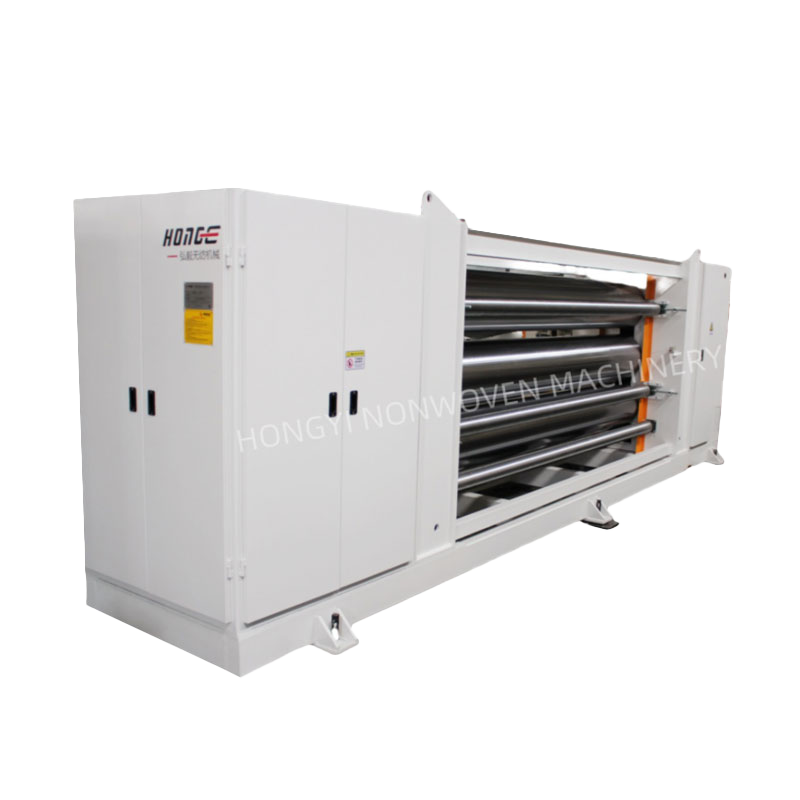
La guata ingresa a una máquina punzonadora. Miles de agujas dentadas están montadas sobre tablas de agujas. A medida que las tablas se mueven hacia arriba y hacia abajo, las agujas penetran en la guata y las púas transportan mechones de fibra desde la superficie superior hasta la inferior, y viceversa. El resultado es un entrelazamiento de fibras tridimensional en lugar de una estructura tejida. Este es el paso que le da al geotextil no tejido su resistencia a la tracción, resistencia a la perforación y estabilidad dimensional.
Las configuraciones clave incluyen el calibre de la aguja, la forma de la púa, la profundidad de penetración, la densidad de la aguja y los golpes por minuto. Un ajuste común es la densidad de la aguja: muy pocos golpes dejan una tela suelta y peluda con poca resistencia; Demasiados golpes pueden dañar las fibras, crear agujeros y reducir el alargamiento. Para un grado de geotextil determinado, el patrón de la aguja y la velocidad de la línea generalmente se establecen a partir de una muestra que ha pasado pruebas de tracción, perforación y permeabilidad.
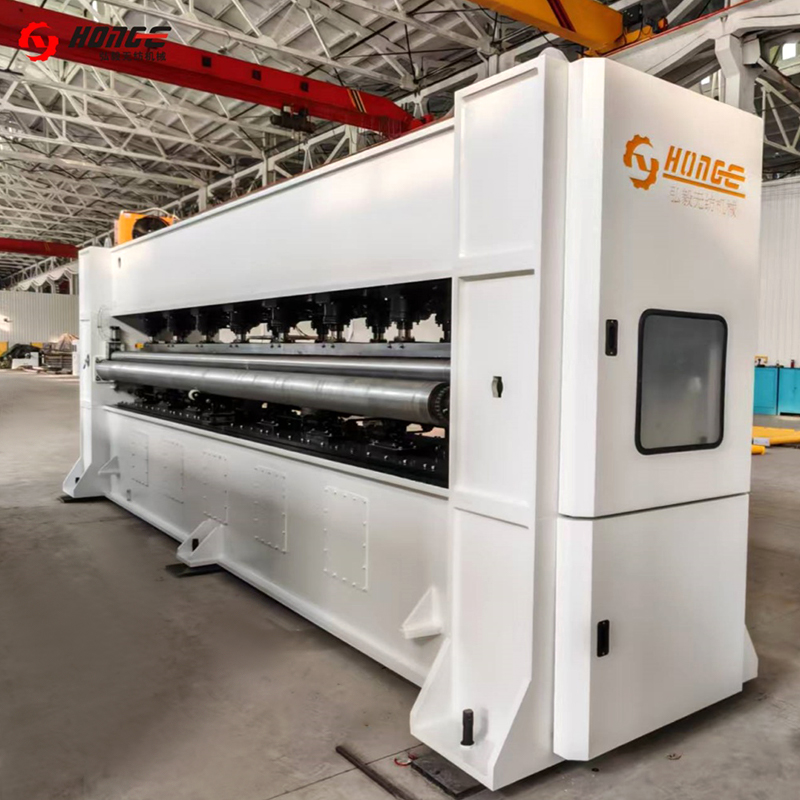 Punzonadora de aguja HYZC Esta máquina para telas no tejidas se utiliza para reforzar y terminar superficies de telas no tejidas. Podemos producir una gama completa de telares de agujas para satisfacer los requisitos... Ver producto →
La perforación con aguja también influye en el tamaño de los poros. Cuanto más se enredan las fibras, más pequeño tiende a ser el tamaño aparente de la abertura, aunque la finura de la fibra y el peso de la guata todavía dominan. Es por eso que dos geotextiles punzonados con el mismo polímero pueden tener un comportamiento de filtración diferente.
Etapa 4: acabado, termofijado y bobinado
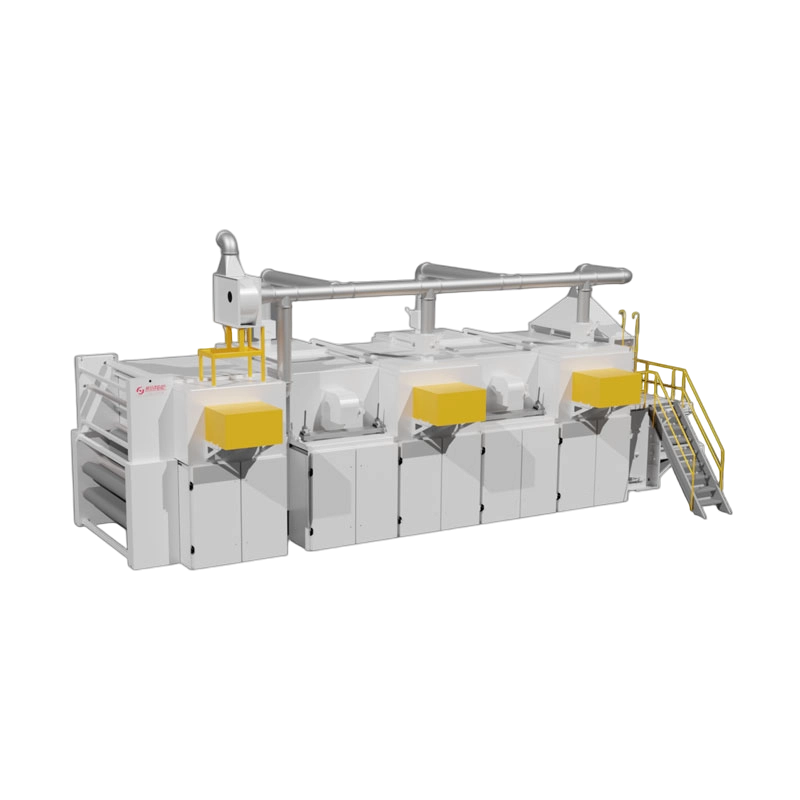
Después de la punción, la tela puede pasar a través de un horno o calandria termofijadora. El termofijado puede estabilizar las dimensiones, reducir la contracción y modificar la suavidad de la superficie. Para los geotextiles utilizados en aplicaciones expuestas, los estabilizadores UV generalmente se agregan en la etapa de fibra o mezcla en lugar de rociarlos más tarde. A continuación se cortan y recortan los bordes, luego la tela se enrolla en rollos con tensión controlada.
El bobinado parece sencillo, pero crea sus propios riesgos de calidad. Si la tensión es demasiado baja, el rollo puede plegarse durante el transporte. Si la tensión es demasiado alta, la tela puede estirarse y perder su alargamiento especificado. El diámetro del rollo, el tamaño del núcleo y el método de empalme deben acordarse antes del envío, especialmente para proyectos que requieren una instalación continua.
Variables de calidad que cambian el geotextil terminado
La siguiente tabla vincula cada etapa de producción con la variable que con mayor frecuencia decide si el rollo terminado cumple con las especificaciones.
| etapa | control principal | Objetivo típico | Riesgo si se ignora |
|---|---|---|---|
| Apertura y mezcla de fibras. | Proporción de mezcla, grado de apertura, humedad. | ±1% a ±2% en peso para mezclas críticas | Fuerza, color y tamaño de poro variables. |
| cardado | Uniformidad de la red, orientación de las fibras. | ±3% a ±5% de variación de masa | Puntos finos y agujeros de filtración. |
| traslapado | Peso, ancho y número de pliegues de la batería | ±2% a ±3% de masa por unidad de área | Bordes pesados y rollos desiguales. |
| punzonado con aguja | Densidad de la aguja, profundidad, tipo de aguja. | Específico de la aplicación; confirmar por muestra | Baja resistencia a la tracción o daño de la fibra. |
| Ajuste de calor y bobinado. | Temperatura, tensión, diámetro del rollo. | ±2°C y ±2% de tensión donde se especifique | Rodillos retráctiles, estirables o telescópicos |
Cómo escala el proceso desde la muestra hasta la línea de producción
Se puede fabricar una muestra de laboratorio en una pequeña unidad de tarjeta y punzonado, pero la producción requiere velocidades y tensiones coincidentes en toda la línea. Las etapas de apertura, mezclado, cardado, napeado cruzado y punzonado deben dimensionarse de manera que la carda pueda alimentar a la napadora cruzada sin dejarla sin hambre y el telar de agujas pueda funcionar con la densidad requerida sin sobrecargar las fibras.
Aquí es donde la selección de equipos se convierte en una cuestión de proceso, no sólo una cuestión de máquina. Un geotextil de filtración de 200 g/m² puede necesitar una mayor uniformidad de la red que un fieltro de refuerzo de 500 g/m². Una línea que funcione en ambos grados necesita relaciones de tiro, patrones de tablero de agujas y tensión de bobinado ajustables. Changshu Hongyi Nonwoven Machinery ha suministrado equipos de producción de telas no tejidas durante más de 20 años, incluidas máquinas de apertura y mezcla, máquinas cardadoras, napadoras, punzonadoras y líneas completas de fieltro punzonado y geotextiles. Puedes revisar el más amplio equipo de producción no tejido rango si está comparando máquinas individuales con una línea completa.
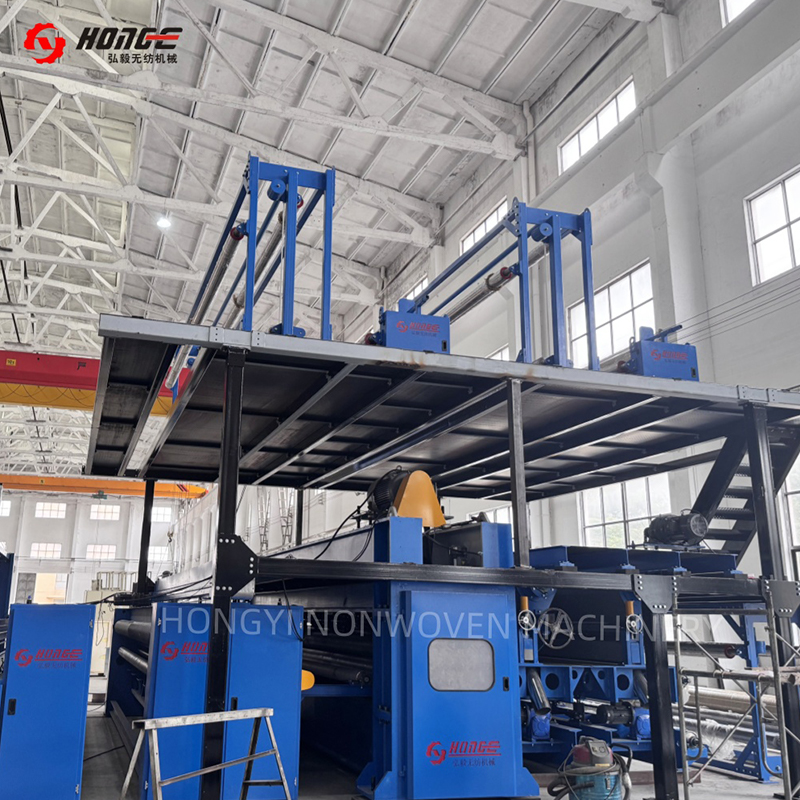 Línea de producción de fieltro punzonado con aguja HYL Esta línea de producción de fieltro punzonado se utiliza para fabricar telas no tejidas duraderas y versátiles para aplicaciones en automoción, filtración, geotextiles, aislamiento... Ver producto →
Preguntas frecuentes: cómo se fabrica el geotextil no tejido
¿El geotextil no tejido está hecho de plástico reciclado?
Sí. Se puede utilizar polipropileno y poliéster reciclados, pero la entrada debe ser ordenada y consistente. La variación en el flujo de fusión o la longitud de la fibra puede cambiar el comportamiento de la punción y la resistencia final.
¿Cuál es la diferencia entre geotextil perforado y adherido térmicamente?
El geotextil punzonado se une mediante entrelazado mecánico, por lo que suele ser más grueso y poroso. El geotextil termoadherido utiliza fusión térmica, que puede producir una tela más delgada y resistente con diferentes propiedades de filtración.
¿Cuántas agujas utiliza una punzonadora?
Una tabla de agujas puede contener miles de agujas. El número importante no es sólo el recuento total sino la densidad de la aguja por unidad de área, la profundidad de penetración y los golpes por minuto.
¿Puede una misma línea fabricar diferentes pesos de geotextil?
Sí. Los operadores cambian la velocidad de alimentación de la fibra, el número de pliegues de la napadora, la densidad de las agujas y la velocidad de la línea. Cada cambio debe validarse con pruebas de masa por unidad de área, tracción, punción y permeabilidad.
La forma en que se fabrica el geotextil no tejido se reduce a un principio: formar una red de fibras uniforme y luego enredarla hasta formar una tela estable. La selección de fibras establece la línea de base química y UV. El cardado y el traslape cruzado determinan el peso y la uniformidad. El punzonado con aguja establece la resistencia y la estructura de los poros. El acabado y el bobinado protegen esas propiedades durante la instalación. Si está especificando una línea de geotextil, compare la ventana del proceso en cada etapa, no solo la placa de identificación de la máquina.