

Contenido
- 1 Separe primero los defectos de mezcla de los defectos de cardado
- 2 Un mapa rápido de síntomas y correcciones
- 3 Paso 1: arreglar la apertura y preapertura del fardo
- 4 Paso 2: Controle la proporción de mezcla por peso, no por la velocidad de la correa
- 5 Paso 3: Utilice la mezcla de cámara para promediar la variación de la paca
- 6 Paso 4: Deje de mezclar demasiado
- 7 Paso 5: alimente la tarjeta sin sobresalir
- 8 Paso 6: Recorte del borde de regreso a través de un bucle controlado
- 9 Humedad, estática y limpieza
- 10 Qué medir para demostrar que la solución funcionó
- 11 Preguntas frecuentes
- 11.1 ¿Cuántas etapas de apertura necesita una línea de no tejido?
- 11.2 ¿Puede la desaceleración de la línea reducir los defectos en la mezcla de fibras?
- 11.3 ¿La humedad realmente afecta la uniformidad de la mezcla?
- 11.4 ¿Es siempre necesaria una batidora de cámara grande?
- 11.5 ¿Qué tan pronto aparecen las correcciones?
- 12 Arregle la cadena, no una sola máquina
Una línea que utilizaba una mezcla de poliéster y viscosa 45/55 a 600 kg/h envió fieltro rayado durante tres semanas. El gramaje CV se situó en el 4,8%, la tracción cayó un 0,6% y el equipo de cardado asumió la culpa. La causa fueron dos máquinas situadas delante: una salida de pacas sin dosificación que alimentaba una mezcladora de cámara que nunca funcionaba a más de la mitad de su capacidad. Casi todos los defectos en la mezcla de fibras se forman antes de que la fibra llegue a la tarjeta, que también es el lugar más barato para solucionarlo.
El orden siguiente es el que se mantiene en producción, no en papel.
Separe primero los defectos de mezcla de los defectos de cardado
Los fallos de mezclado y cardado se parecen en el rollo terminado, pero se diagnostican de forma diferente. La periodicidad es la prueba más rápida.
- Las marcas que se repiten en un intervalo fijo, como el espaciado de la tabla de agujas o la circunferencia del rodillo, son mecánicas y posteriores.
- Las rayas, las bandas de brillo y los grumos que cambian con el lote de pacas se encuentran en la fase anterior: apertura, pesaje, mezcla o alimentación.
- La variación de la relación a lo largo de un turno generalmente apunta a una báscula, una correa o la humedad en lugar del batidor.
Registre la clase de defecto antes de cambiar cualquier punto de ajuste. Las correcciones de mezcla aplicadas a un fallo de cardado rara vez sobreviven a un turno.
Un mapa rápido de síntomas y correcciones
Utilice la tabla para limitar la búsqueda antes de abrir una máquina.
| Síntoma | Etapa donde se forma | comprobar primero | Corrección |
|---|---|---|---|
| Rayas anchas o bandas de brillo. | Descarga del mezclador de cámara | Nivel de llenado, velocidad de descarga | Mantenga la cámara llena entre un 60 y un 75 % y reduzca la descarga. |
| Grupos, neps, mechones sin abrir | Apertura y preapertura de pacas | Velocidad del batidor, estado del pasador | Afile o reemplace los pasadores, reduzca la velocidad de despegue |
| La proporción de mezcla varía durante un turno | cinturón de pesaje | Precisión de báscula, seguimiento de cinta | Calibre cada turno, mantenga la humedad relativa entre 55 y 65 %. |
| Fibra corta, baja resistencia a la tracción y polvo pesado. | maquina mezcladora | Tiempo de permanencia, velocidad de la punta del batidor | Reduzca la permanencia a 30-60 segundos, reduzca la velocidad |
| Manchas de fibras y películas extrañas. | Entrada y recuperación de pacas | Manipulación de recortes, retirada de envolturas | Ejecute la recuperación a través de un abridor de recorte de bordes dedicado |
Paso 1: arreglar la apertura y preapertura del fardo
La mezcla no puede promediar la variación que llega en grumos, así que primero arregle la apertura.
- Patrón de colocación: coloque los fardos de modo que la desplumadora no pueda tirar de un lote más que una pasada corta. De cinco a siete fardos es típico para las mezclas de geotextiles y alfombras.
- Dos etapas de apertura: un preabridor más un abridor fino que proporciona un tamaño de mechón más estable que un batidor agresivo.
- Estado de los pasadores: los pasadores desgastados se rompen en lugar de abrir la fibra. Inspeccione los batidores y las barras de rejilla cada 1500 horas de funcionamiento y antes en el caso de fibra reciclada.
- Velocidad de despegue: haga coincidir la desplumadora con la paca más dura del depósito, no con la más blanda.
Paso 2: Controle la proporción de mezcla por peso, no por la velocidad de la correa
La mayor parte de la variación de la relación se crea en la cinta de pesaje, mucho antes de que el mezclador vea la fibra.
- Precisión: en una línea de 600 kg/h, una adición de un 3 % de fibra negra equivale aproximadamente a 18 kg/h, por lo que una báscula que se desvíe un 0,5 % de la escala completa desplaza la relación varios puntos.
- Densidad: el poliéster y la viscosa tienen diferentes densidades aparentes y la fibra recuperada cambia con la humedad. Licue solo según el peso.
- Calibración: verificar la cinta de pesaje con pesas de prueba en cada turno y confirmar la relación real separando componentes semanalmente.
Si la báscula está bien y la red está mal, la pérdida se produce después del pesaje, generalmente a través de una fuga en el conducto o un retorno descontrolado del recorte.
Paso 3: Utilice la mezcla de cámara para promediar la variación de la paca
Una batidora de cámara promedia los lotes; no se mezcla bien. Pedirle que haga ambas cosas es una fuente común de decepción. Si la división del trabajo a lo largo de la línea aún no está clara, esta visión general de cómo funciona una máquina mezcladora de fibras Explica lo que pertenece a cada etapa.
El nivel de llenado y el tiempo de residencia deciden si la cámara ayuda. Por debajo de aproximadamente el 60% de su capacidad, la fibra fresca pasa en una fina corriente y no se promedia nada. Por encima del 75%, el material se compacta, comienzan a formarse huecos y las rayas vuelven. El rango de trabajo habitual es de ocho a quince minutos en tres a seis lotes.
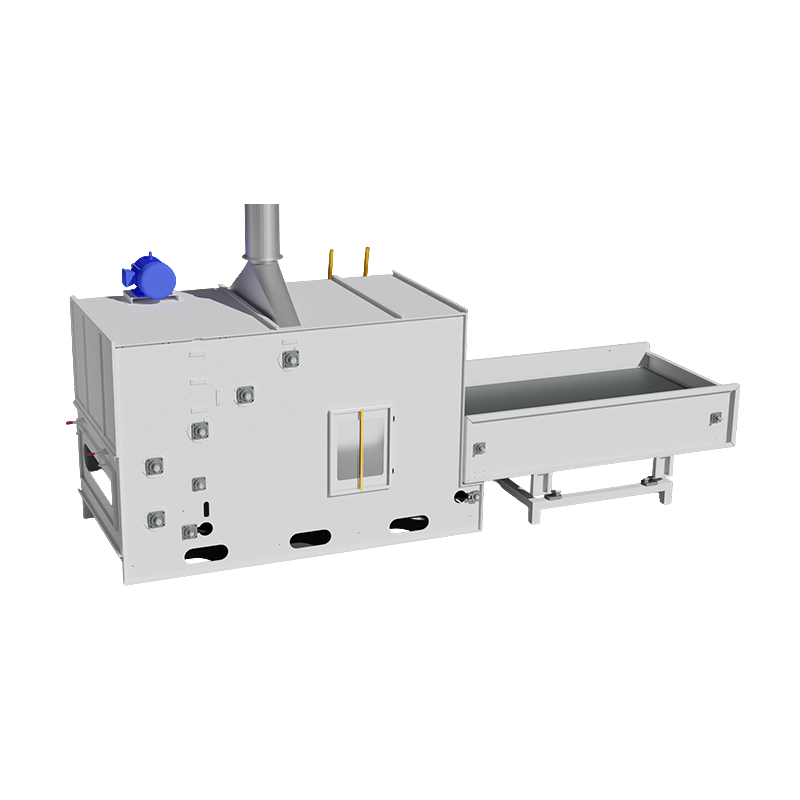
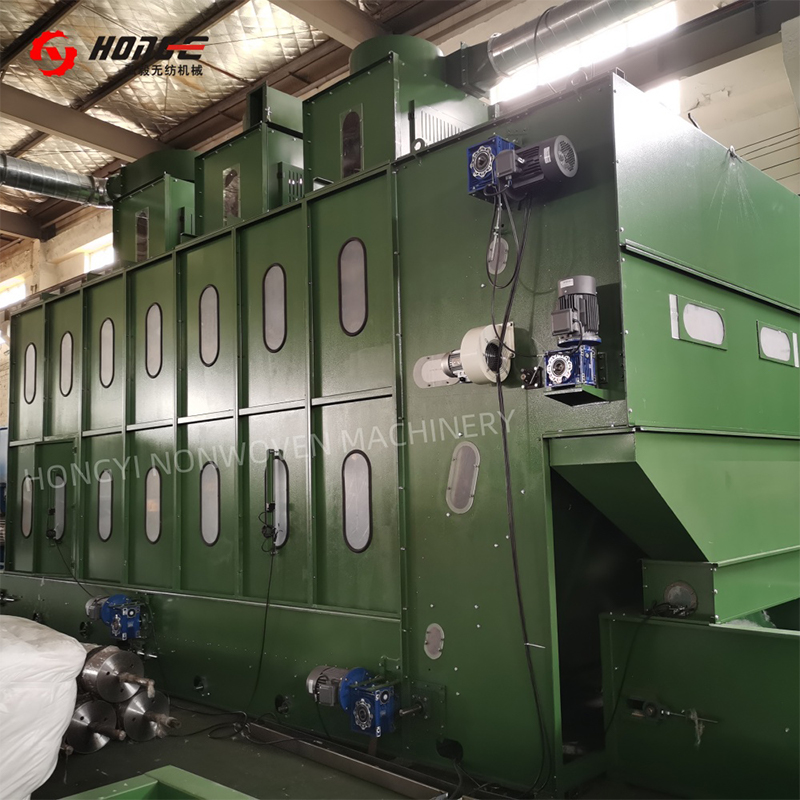 Licuadora de cámara grande HYDC-170 para mezclar fibras no tejidas Mezclador de cámara grande para almacenamiento de fibra abierta e incluso alimentación para procesamiento posterior; Adecuado para niveles de llenado controlados y tiempos de residencia para mezclas consistentes. Ver producto →
Paso 4: Deje de mezclar demasiado
La mezcla excesiva es costosa porque la máquina parece que está funcionando: la fibra se acorta, el polvo se levanta, los neps aumentan y la tracción disminuye.
La distinción útil es distribución versus refinación. Un mezclador que distribuye la fibra mantiene estable el tamaño del mechón y distribuye los componentes de manera uniforme. Una máquina que funciona demasiado tiempo o demasiado rápido comienza a refinar, que es el trabajo de la tarjeta. Para la mayoría de las mezclas básicas, mantenga el tiempo de permanencia entre 30 y 60 segundos y ajuste la velocidad del batidor según el denier de fibra en lugar del hábito.
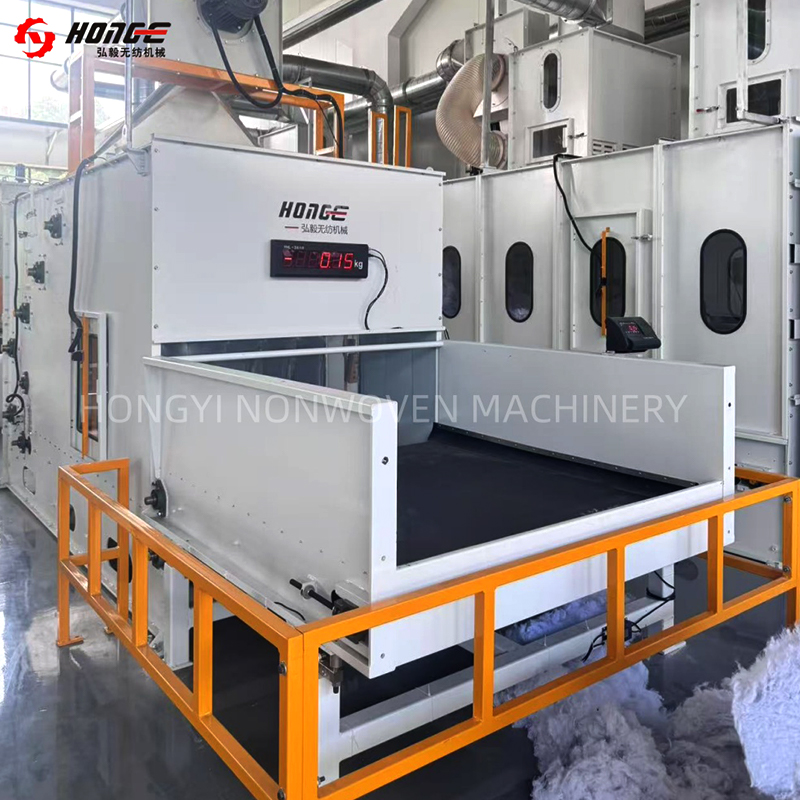 Máquina mezcladora de fibras HYHM con pesaje proporcional Unidad de pesaje y mezclado de fibras preabiertas; ayuda a distribuir los componentes de manera uniforme y al mismo tiempo evita el refinamiento excesivo mediante el control del tiempo de permanencia y la velocidad del batidor. Ver producto →
Dos señales de que el mezclador es demasiado agresivo: la carga del colector de polvo aumenta sin cambios en el rendimiento y la longitud media de la fibra después de la mezcla es más de aproximadamente un 5 % por debajo del valor medido después de la apertura.
Paso 5: alimente la tarjeta sin sobresalir
Un lote bien mezclado todavía produce una red variable si la alimentación en el cardado aumenta, porque la variación de la alimentación cambia la carga de la tarjeta y la carga de la tarjeta cambia el peso de la red.
- Mantenga la altura de la estera de la tolva a unos 20 mm del objetivo; un tapete que sube y baja con cada ciclo le da a la tarjeta una nueva carga cada pocos minutos.
- Evite la alimentación de babosas. Si el alimentador funciona sólo cuando se activa un sensor de nivel, está entregando lotes, no un chorro.
- Revisar transporte neumático semanalmente. La velocidad excesiva del aire arrastra la fibra fina al filtro; demasiado poco provoca asentamientos y bloqueos.
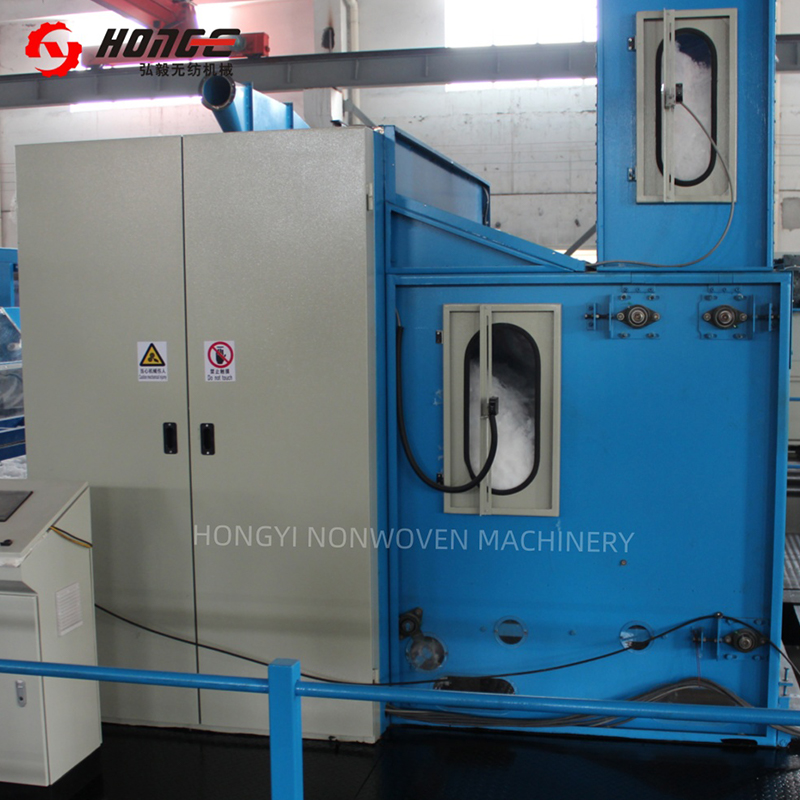 Alimentador vibratorio HYGM para alimentación uniforme de fibras no tejidas Alimentador vibratorio que almacena fibra abierta y entrega una capa uniforme aguas abajo, lo que ayuda a prevenir picos de alimentación que crean variaciones en el peso de la red. Ver producto →
Paso 6: Recorte del borde de regreso a través de un bucle controlado
El recorte ya está abierto, a menudo es más fino y tiene una densidad aparente diferente a la de la fibra virgen. Volcarlo nuevamente en la alimentación de la tarjeta reintroduce la segregación que eliminó aguas arriba.
- Abra el recorte antes de devolverlo, utilizando un abridor de recorte de bordes exclusivo en lugar de alimentar cuerda compactada.
- Mida el rendimiento en una proporción fija de la mezcla, generalmente del 10 al 15 %, en lugar de dejar que se acumule y se deshaga.
- Envíelo de regreso a la etapa de mezcla, donde se puede promediar, no directamente a la tolva de alimentación.
Humedad, estática y limpieza
Dos salas con máquinas idénticas y mezclas idénticas producen diferentes índices de defectos cuando su aire es diferente. Una humedad relativa del 55% al 65% a 20 a 26 C es la banda normal para las mezclas básicas. Debajo, la estática levanta fibras finas y los mechones se adhieren a conductos y pantallas; encima se forman esteras y grumos de fibras en las tolvas y la apertura se ralentiza.
La limpieza también importa. Después de un cambio de color en las líneas de guata, la fibra residual que se acumula en los conductos de aire de retorno y en el fondo de los ciclones puede devolver la contaminación a la mezcla durante una hora completa. Limpiar los conductos, no sólo las carcasas de la máquina.
Qué medir para demostrar que la solución funcionó
- Proporción de mezcla en peso: tres muestras por turno con componentes separados. Una línea controlada se mantiene dentro de más o menos el 2% del componente principal.
- Gramaje CV: realice un seguimiento del promedio de cambios, no del balanceo. Pasar del 4,5% al 2,5% refleja un cambio real en la mezcla y la alimentación.
- La longitud media de la fibra después de la mezcla, en comparación con el valor después de la apertura, detecta el exceso de mezcla temprano.
- Recuento de neps y mechones en un área de muestra fija al inicio de cada turno, registrado como una tendencia en lugar de un número único.
- Un registro de la máquina del nivel de llenado, el tiempo de residencia y el tiempo de permanencia, por lo que se podrá encontrar una buena configuración el próximo mes.
Preguntas frecuentes
¿Cuántas etapas de apertura necesita una línea de no tejido?
Dos etapas se adaptan a la mayoría de las mezclas básicas y tres son comunes con fibra reciclada o muy rizada. El número correcto proporciona un tamaño de mechón consistente sin acortar la fibra, no el número más alto disponible.
¿Puede la desaceleración de la línea reducir los defectos en la mezcla de fibras?
Los esconde. Un menor rendimiento aumenta el tiempo de residencia y aligera la carga de la tarjeta, por lo que los síntomas se suavizan mientras la causa permanece. Realice el diagnóstico a la velocidad de diseño o aceptará una penalización de capacidad permanente.
¿La humedad realmente afecta la uniformidad de la mezcla?
Sí. A baja humedad, la estática separa la fibra fina de la fibra más gruesa y se adhiere a las superficies metálicas, lo que cambia la proporción que realmente llega a la tarjeta.
¿Es siempre necesaria una batidora de cámara grande?
No. Las tiradas cortas de un solo tipo de fibra pueden omitirlo. Se gana su lugar cuando se deben promediar dos o más componentes, o cuando los lotes de pacas varían en densidad y calidad.
¿Qué tan pronto aparecen las correcciones?
Los cambios de punto de ajuste aparecen en la red dentro de un tiempo de residencia de la línea, a menudo de 10 a 20 minutos. El muestreo de proporciones de mezcla los confirma dentro de un turno; El gramaje CV requiere algunos turnos.
Arregle la cadena, no una sola máquina
Los defectos en la mezcla de fibras suelen ser una cadena: fardos desiguales, intensidad de apertura incorrecta, báscula desviada, cámara medio vacía y mezclador funcionando más tiempo del debido. Trabaje desde el abridor de balas hacia el cardado, una etapa a la vez, y confirme cada cambio con una medición.
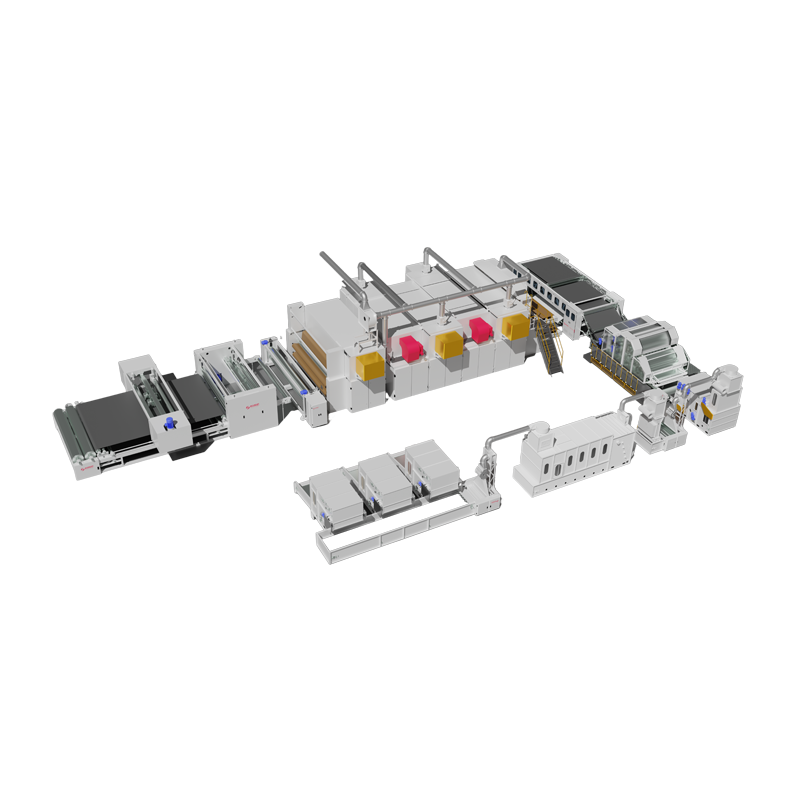
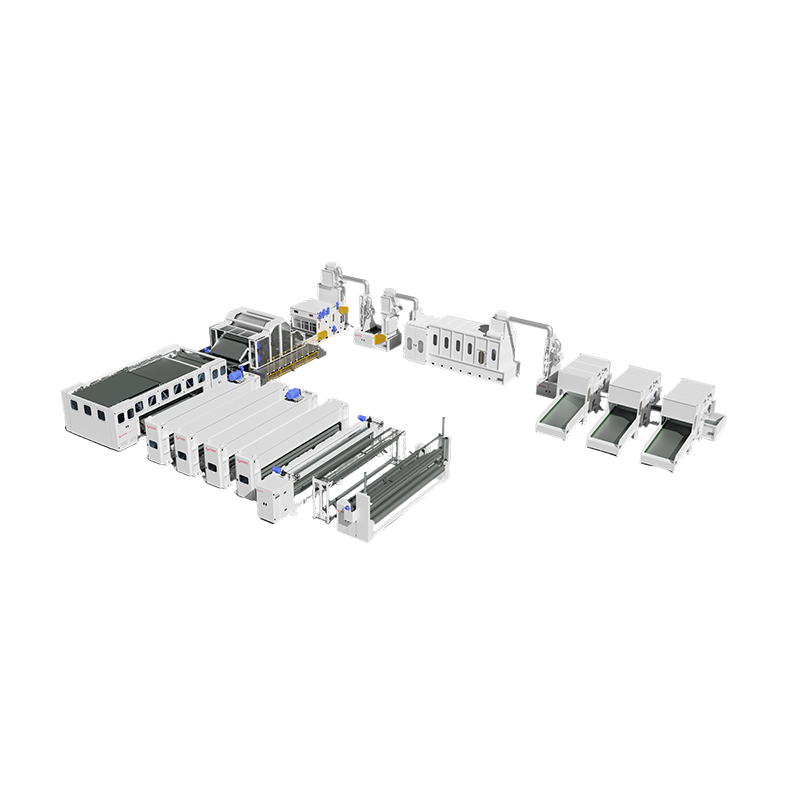
Las líneas construidas como un sistema coordinado de apertura a cardado son más fáciles de ajustar de esta manera, que es el enfoque detrás del equipo de mezcla, alimentación y cardado suministrado por Maquinaria no tejida HONGYI a productores en más de 20 países.