

Contenido
- 1 La respuesta corta antes del detalle
- 2 Lo que realmente hace cada proceso en la Web
- 3 La selección de fibra es la primera puerta
- 4 Donde divergen las propiedades físicas
- 5 Costo, energía y rendimiento
- 6 Hacer coincidir el proceso con el producto final
- 7 Líneas híbridas: primero la aguja, luego la unión
- 8 Especificación de una línea de aguja para que se mantenga firme
- 9 Preguntas frecuentes
Coloque dos fieltros de poliéster de 400 g/m2 uno al lado del otro, uno punzonado y otro termoadherido. La muestra perforada con aguja recibe un fuerte tirón en ambas direcciones y se mantiene gruesa bajo carga. La muestra unida se siente más suave y liviana, pero al rasgarla a lo largo de la red se divide a lo largo de una línea. Esa única prueba conlleva la mayor parte de la decisión: la perforación con aguja adquiere resistencia mecánica y espesor, la unión térmica adquiere suavidad, una mano uniforme y velocidad de línea. Lo que sigue trata sobre cuál de esos dos realmente necesita y cuánto cuesta cada uno en el futuro.
La respuesta corta antes del detalle
Si el producto tiene que sobrevivir a ser arrastrado, perforado, enterrado o arrastrado, elija el punzonado con aguja. Si tiene que sentirse suave, quedar plano, mantener un gramaje bajo y salirse de la línea rápidamente, elija la unión térmica. Si necesita ambos, coloque una línea de agujas en un horno termofijador, lo cual es más común de lo que la mayoría de los compradores esperan.
| factor de decisión | punzonado con aguja | Unión térmica |
|---|---|---|
| Mecanismo de unión | Las agujas de púas atraviesan la red y arrastran las fibras a través del espesor. | Las fibras termoplásticas se funden en un horno y se vuelven a solidificar como soldaduras en los cruces de fibras. |
| Gama de fibra | Casi cualquier fibra que carda, incluidas las fibras recicladas y naturales. | Necesita una proporción termoplástica o de dos componentes, a menudo del 20 al 40 por ciento de la mezcla. |
| Mano y a granel | Denso, parecido al fieltro, mantiene el espesor bajo carga. | Suave, ligero, rebota lentamente. |
| Tracción y desgarro | Alto, con resistencia útil en todo el ancho. | Moderado, y una lágrima recorre la línea débil. |
| Gramaje típico | Aproximadamente entre 150 y 1500 g/m2 | Aproximadamente de 60 a 600 g/m2 |
| Perfil energético | Eléctrico, concentrado en el accionamiento de aguja y tarjeta. | Térmico, concentrado en el banco de quemadores del horno. |
| Usos finales típicos | Geotextiles, respaldo de alfombras, adornos para automóviles, fieltros, toallitas | Guata, capas higiénicas, medios filtrantes, relleno de muebles. |
Una lista de precios de máquinas es una mala guía aquí. Una línea consolidada a menudo cotiza más bajo, pero lo obliga a comprar fibra bicomponente y a pagar la factura del horno por cada hora que la planta funciona. Una línea de agujas cuesta más en mecánica y consume agujas, pero puede procesar la fibra reciclada barata que una línea unida tiene que rechazar.
Lo que realmente hace cada proceso en la Web
El punzonado con aguja es puramente mecánico. Una tabla de agujas lleva miles de agujas triangulares con púas cerca de la punta. A medida que pasa la red, la tabla desciende, las púas atrapan las fibras y las arrastran desde la superficie hacia el cuerpo de la red y nuevamente hacia afuera. Repita eso decenas de miles de veces por metro cuadrado y las fibras se entrelazarán. Nada se derrite y no se añade nada.
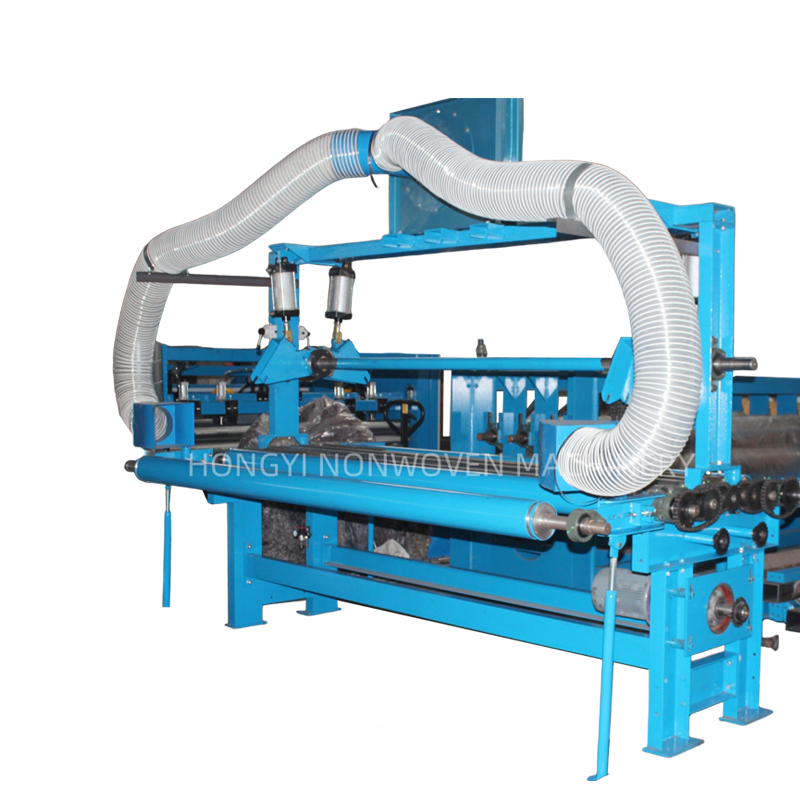
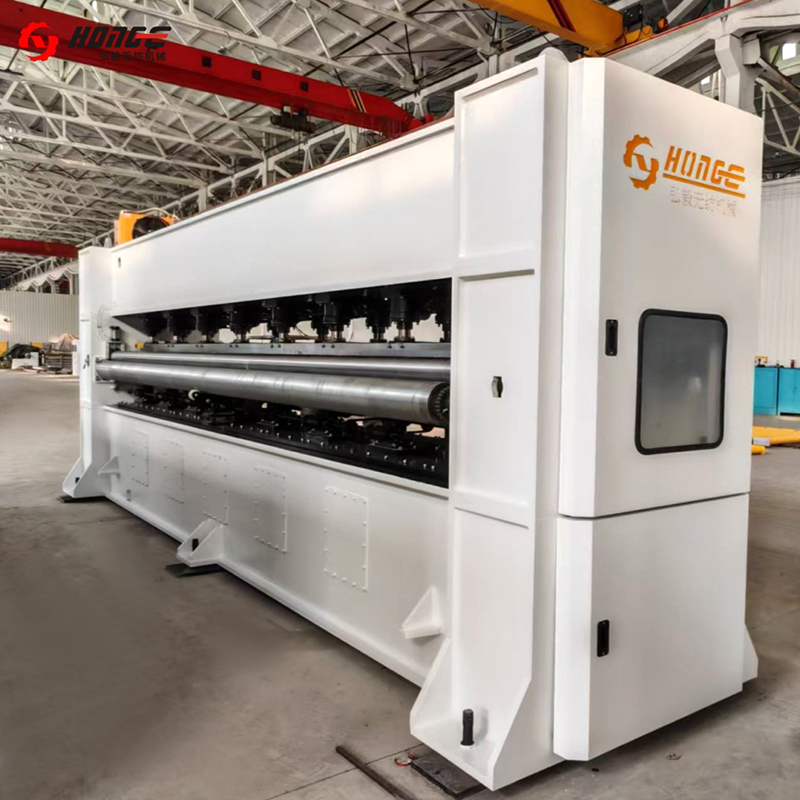 Punzonadora de agujas HYZC para procesamiento de telas no tejidas Revise este telar de agujas para refuerzo no tejido y acabado de superficies, que ofrece tableros simples o dobles, hasta 8500 mm de ancho de trabajo y una frecuencia de aguja de 800 a 1200 r/m. Ver producto →
La unión térmica es un proceso térmico. La red contiene fibra aglutinante de bajo punto de fusión o fibra de dos componentes con una funda de bajo punto de fusión y un núcleo de alto punto de fusión. Se fuerza aire caliente a través de la red en un horno, el polímero de la funda se ablanda y, una vez que sale la red, el polímero se vuelve a solidificar en cada punto de cruce. La estructura está sostenida por millones de pequeñas soldaduras en lugar de por fricción entre fibras.
La consecuencia física es fija. Las fibras entrelazadas resisten la tensión; los cruces soldados resisten sólo hasta la fuerza de la soldadura, y una vez que una soldadura falla, la grieta desaparece. Por eso, una guata unida se rompe limpiamente, mientras que un fieltro punzonado se mantiene unido.
La selección de fibra es la primera puerta
La unión térmica es la ruta más exigente porque depende de la mezcla. Una receta típica utiliza fibra bicomponente PET/PE o PET de bajo punto de fusión mezclado con PET estándar. Si la proporción de termoplástico es demasiado baja, la red deja el horno flácido y se delamina. Si el horno se calienta demasiado, el polímero de revestimiento encoge la red, la vuelve quebradiza o la amarillea. Ambas fallas aparecen en la línea en cuestión de minutos.
El punzonado tolera casi cualquier cosa que una tarjeta pueda manejar: poliéster virgen y reciclado, polipropileno, viscosa, lana, yute, fibra de coco y residuos de alfombras posconsumo. La mezcla no necesita ningún componente termoplástico. Es por eso que los geotextiles y los adornos para automóviles, donde la materia prima a menudo incluye desechos de producción, todavía están dominados por las líneas de agujas.
La calidad web comienza antes de cualquiera de los procesos. Una alimentación desigual produce una guata desigual, y una guata desigual se convierte en parches delgados en el telar de agujas o en zonas duras y blandas fuera del horno. Un constante alimentador vibratorio delante de la tarjeta elimina la mayor parte de esa variación antes de llegar a la etapa de vinculación.
Donde divergen las propiedades físicas
En casi todas las hojas de especificaciones aparecen cuatro diferencias:
- Resistencia a la tracción y al desgarro. Las fibras entrelazadas transportan carga en ambas direcciones, por lo que un fieltro punzonado sobrevive a la manipulación, el entierro y la instalación. Las uniones soldadas son fuertes en el plano pero frágiles en el punto de soldadura.
- Espesor y compresión. El fieltro punzonado retiene de 5 a 10 mm de espesor y recupera parte del mismo después de la compresión, lo que es importante para el drenaje y la amortiguación. La guata adherida se comprime y se mantiene más plana.
- Anisotropía. Una napeadora cruzada le permite ajustar la relación entre la dirección de la máquina y la dirección transversal en una línea de aguja. Una línea consolidada es más cercana a lo isotrópico pero ofrece menos espacio para ajustarse.
- Envejecimiento por calor. Una red unida se ablanda a medida que se acerca al punto de reblandecimiento de su aglutinante y se deslaminará mediante prensado o lavado en caliente. Una red entrelazada no tiene tal umbral.
Si el cliente juzga la muestra sólo a mano, la unión térmica suele pasar. Si la muestra se somete a un probador de tracción, normalmente gana el punzonado con aguja.
Costo, energía y rendimiento
Los compradores tienden a comparar las dos rutas en función del precio de la máquina, que es el número menos útil. Tres costos importan más:
- Costo de fibra por tonelada. Las fibras bicomponentes y de bajo punto de fusión tienen una prima sobre el poliéster estándar y bloquean el costo unitario de cada kilogramo que vende.
- Energía por hora. Un horno consume gas o electricidad continuamente mientras está caliente. Un telar de agujas consume electricidad en proporción a la frecuencia de las agujas y la velocidad de la línea.
- Consumibles. Las agujas y las tablas de agujas son un costo corriente en una línea de agujas; Las correas, filtros y quemadores son equivalentes en una línea unida.
La velocidad de la línea corta en sentido contrario. Una línea adherida corre de dos a cuatro veces más rápido que una línea de aguja del mismo ancho. Por encima de aproximadamente 500 g/m2, sin embargo, el punzonado suele producir el metro cuadrado más barato, porque el horno debe calentar una banda más pesada y la fibra premium aumenta con el peso.
Hacer coincidir el proceso con el producto final
La aplicación decide el proceso mucho antes que el precio:
- Geotextiles, esteras drenantes y telas viales: punzonado con aguja, para espesor, resistencia a la perforación y resistencia después de la instalación.
- Molduras de automóviles, revestimientos de pasos de ruedas y revestimientos de maletero: generalmente perforado con aguja; pegado donde se requiere una superficie plana y suave.
- Respaldo de alfombra no tejida y base de alfombra: punzonado con aguja.
- Fieltros, discos de pulido y toallitas industriales: punzonado con aguja.
- Guatas, rellenos de edredones y rellenos de tapicería: Unión térmica, que proporciona suavidad con un gramaje bajo.
- Adquisición y cobertura de capas en productos de higiene: unión térmica.
- Medios de filtración: ambos. Fieltro punzonado para filtros de bolsa, medios adheridos para cartuchos plisados.
Líneas híbridas: primero la aguja, luego la unión
Los dos procesos no son mutuamente excluyentes. Un telar de agujas puede preconsolidar la red, y la guata consolidada luego pasa a través de un horno termofijado donde la fibra aglutinante bloquea aún más la estructura. La etapa de la aguja controla el espesor, el peso y la resistencia mecánica; el horno controla la estabilidad dimensional, la contracción y el acabado superficial. Con frecuencia se construyen de esta manera bases para alfombras, molduras para automóviles y fieltros técnicos.
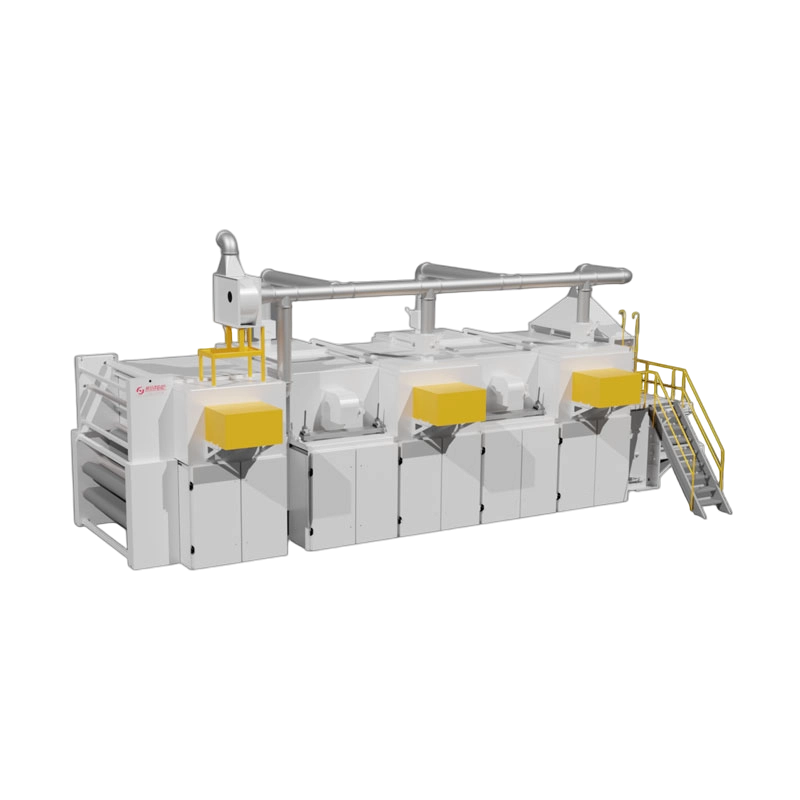
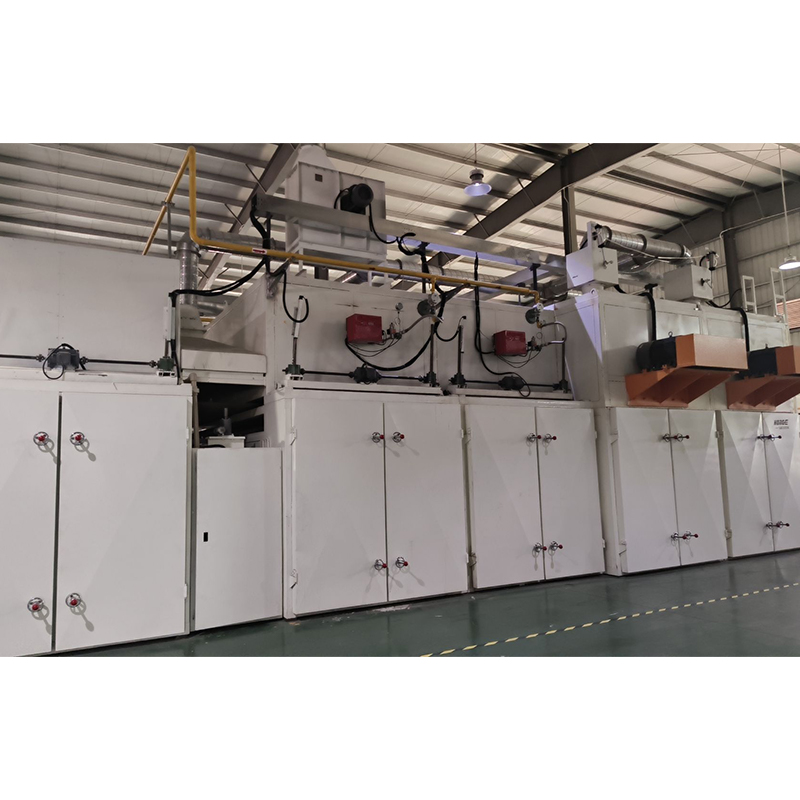 Horno de unión térmica de tela no tejida HYHX Considere este horno de unión de aire caliente para bandas de fibra de bajo punto de fusión, con un ancho de trabajo de hasta 5000 mm, un espesor de 3 a 200 mm y una temperatura de termofijación de 220 °C. Ver producto →
En este diseño, el horno importa más que en una línea de unión pura. El flujo de aire a través de una guata previamente punzonada es desigual porque la etapa de la aguja ya ha comprimido partes de ella, por lo que el horno necesita zonas independientes de temperatura y flujo de aire a lo ancho. Un cuadro de zona única le dará bordes duros y un centro suave.
Especificación de una línea de aguja para que se mantenga firme
Cuatro variables determinan el resultado de una línea de fieltro punzonado. El gramaje y el grosor del acabado deciden la tarjeta, la napadora cruzada y cuántos telares de agujas funcionan en secuencia. La densidad de la aguja y la profundidad de penetración deciden la resistencia y la apariencia de la superficie, y son los primeros ajustes que el cliente cambiará más adelante. El tipo de fibra decide si un telar de agujas es suficiente o se necesitan dos. El bobinado y el corte deciden si los rollos llegan limpios al cliente, y los bordes que no se pueden volver a abrir son simplemente un desperdicio.
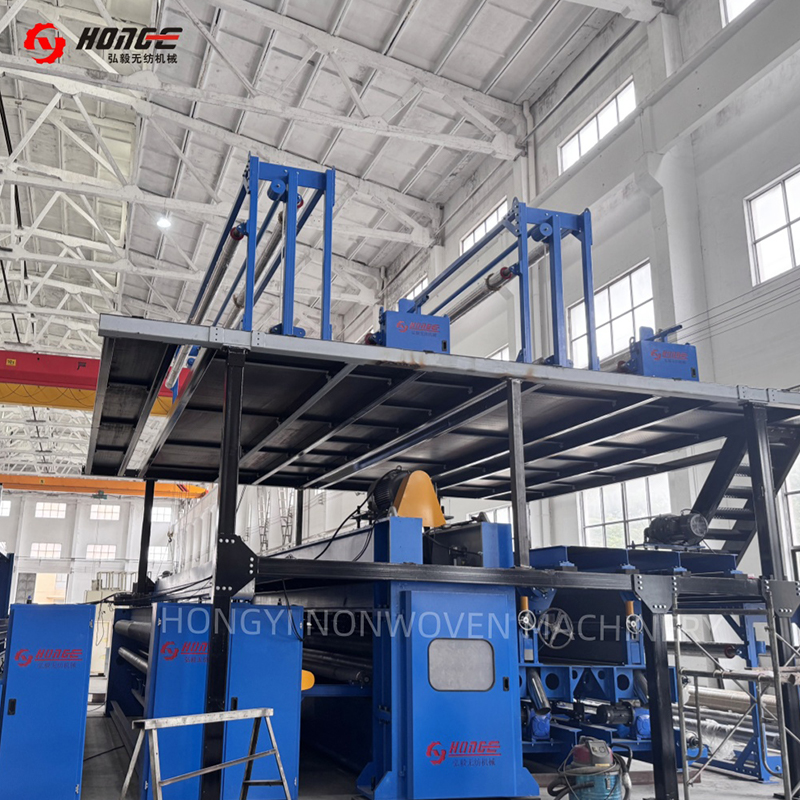 Línea de producción de fieltro punzonado con aguja HYL Vea esta línea completa de fieltro punzonado para telas automotrices, de filtración y geotextiles, con anchos de hasta 9000 mm y 100–1500 GSM. Ver producto →
Changshu Hongyi Nonwoven Machinery construye ambas rutas, desde telares de una sola aguja y hornos hasta líneas completas de producción de no tejidos y se ha enviado a más de 20 países, incluidos Turquía, Brasil, Vietnam y Egipto. Eso importa cuando se comparan las cotizaciones, porque la mayoría de las discusiones sobre punzonado versus unión térmica terminan en discusiones sobre quién puede suministrar toda la línea en lugar de una colección de máquinas.
Preguntas frecuentes
¿Puede una línea ejecutar ambos procesos?
No como una máquina, sino como un solo flujo. Un diseño híbrido estándar es una tarjeta, una napadora cruzada y un telar de agujas seguido de un horno. Una línea de unión térmica pura no puede agregar punzonado sin un telar de agujas en la secuencia.
¿La unión térmica siempre es más barata de ejecutar?
Sólo para productos ligeros elaborados a partir de una mezcla que ibas a comprar de todos modos. Una vez que se incluyen la prima de fibra, la energía del horno y la mayor tasa de desperdicio debido a fallas de temperatura, la brecha se estrecha y a menudo se invierte por encima de los 400 a 500 gsm.
¿Qué proceso da como resultado un no tejido más suave?
Unión térmica, casi sin excepción. El punzonado con aguja enreda las fibras, lo que aumenta la densidad y la rigidez. Si la suavidad es la especificación, usted elige la unión antes de comenzar a comparar proveedores.
¿Puede la fibra reciclada entrar en una línea consolidada?
Sólo si el flujo reciclado está limpio y contiene suficiente material termoplástico. Las mezclas recicladas varían de un lote a otro, por lo que la configuración del horno debe controlarse constantemente. La mayoría de las plantas utilizan fibra reciclada en líneas de agujas y mantienen líneas unidas para mezclas controladas.
No hay un ganador universal. El punzonado con aguja es la respuesta correcta cuando el producto es grueso, resistente, hecho de cualquier fibra que se pueda comprar a bajo precio y se espera que sobreviva en el campo. La unión térmica es la respuesta correcta cuando el producto es ligero, suave y uniforme, y la mezcla de fibras está bajo control. El error costoso es comprar para uno y especificar para el otro, y ese error aparece en el primer mes de producción, no en la cotización.