

Contenido
- 1 Comience con cinco controles en cada turno
- 2 La tabla de agujas y el cuidado de las agujas deciden la vida útil de la máquina
- 3 Configuraciones de lubricación, tensión y espacio
- 4 Un plan de intervalos de mantenimiento práctico
- 5 Solución de problemas comunes de punzonado con agujas
- 6 Repuestos y registros que vale la pena conservar
- 7 Preguntas frecuentes
Un martes por la mañana, una línea de punzonado con aguja de 3,5 m que funciona a 650 golpes por minuto desarrolla una línea oscura y tenue a través del fieltro. Dos horas más tarde, la fila se detiene, sale la tabla de agujas y se encuentran 14 agujas con púas rotas. El proveedor de agujas no es el problema. Una placa extractora desgastada, un espacio que se había desplazado 0,4 mm y una línea de neblina de aceite que nadie había tocado desde la última parada.
Ese fracaso se puede prevenir. Una máquina punzonadora sigue siendo productiva cuando el mantenimiento es una rutina fija en lugar de una actividad de reparación: inspeccione la zona de la aguja en cada turno, mantenga la profundidad de penetración y los espacios de las placas en los valores medidos, mantenga la lubricación y el suministro de aire dentro de las especificaciones y registre cada cambio de la tabla de agujas para que las tendencias de desgaste se hagan visibles. Las secciones siguientes establecen qué comprobar, con qué frecuencia y qué tolerancias son realmente importantes en una línea en funcionamiento.
Comience con cinco controles en cada turno
La mayoría de los fallos de punzonado se anuncian mucho antes de producir tejido rechazado. Una verificación a nivel de turno tarda menos de quince minutos y detecta la mayoría de ellos. Confirme los valores finales con el manual de su máquina, porque un telar de agujas de 76 mm (3 pulgadas) y un telar de recorrido más corto tienen límites diferentes.
- Recorrido por la zona de la aguja: busque agujas rotas o dobladas, abrazaderas sueltas de la tabla de agujas, daños en los bordes del fieltro y metal recién pulido donde una aguja haya estado frotando la placa extractora.
- Profundidad de penetración: Mídelo, no confíes en el dial. En una aguja típica de 76 mm, la penetración de trabajo se sitúa entre 8 y 14 mm; una desviación superior a aproximadamente 0,3 mm cambia tanto la resistencia del tejido como la apariencia de la superficie.
- Separación entre separador y placa de base: una comprobación con galga de espesores en todo el ancho de trabajo. Una banda inicial común es una banda uniforme de 0,2 a 0,5 mm, y cualquier variación local mayor que aproximadamente 0,05 mm es una señal de advertencia.
- Estado de lubricación: nivel de aceite y presión de aceite o ajuste de niebla para el eje excéntrico, además del estado del aceite en la mirilla. El aceite lechoso u oscuro significa entrada de agua o sobrecalentamiento.
- Aire y extracción: La presión de sujeción normalmente se sitúa entre 5 y 6 bares y la extracción de polvo debe permanecer limpia. Un conducto de extracción parcialmente bloqueado eleva la temperatura de la aguja y acorta silenciosamente su vida útil.
La tabla de agujas y el cuidado de las agujas deciden la vida útil de la máquina
Las agujas son consumibles; Las tablas de agujas no lo son. La tabla lleva la alineación que mantiene cada aguja en escuadra con la placa de la base, así que trátela como una pieza de precisión. Guarde las tablas de repuesto planas y cubiertas, nunca apiladas en el suelo del taller, y muévalas con un bastidor elevador en lugar de hacerlo a mano. Cuando vuelva a colocar una placa, apriete los pernos de retención en la secuencia y al par indicado en el manual, luego vuelva a verificar ese par después de las primeras 100 horas de funcionamiento.
Del lado de la aguja, trabaje por tipo en lugar de por conteo. Una línea de fieltro puede utilizar agujas de 15x18x25x3,5 R222 o R333 para punzonado general y un calibre más pesado, como 15x18x36x3,5, cuando se requiere una mayor densidad, y cada tipo se desgasta a un ritmo diferente. Reemplace una aguja cuando las púas estén redondeadas, la punta esté roma o el vástago esté doblado, no solo cuando se rompa. Lleve un recuento sencillo de las agujas reemplazadas cada 100 horas de funcionamiento: un aumento repentino generalmente indica una profundidad de penetración incorrecta, una red sobretensada o un espacio en la placa que se ha cerrado.
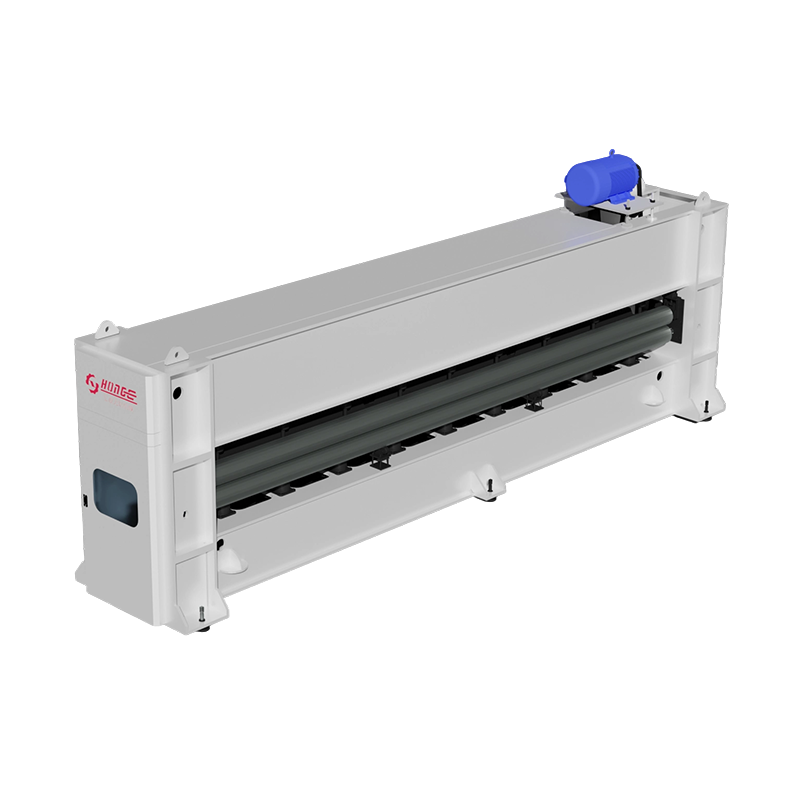
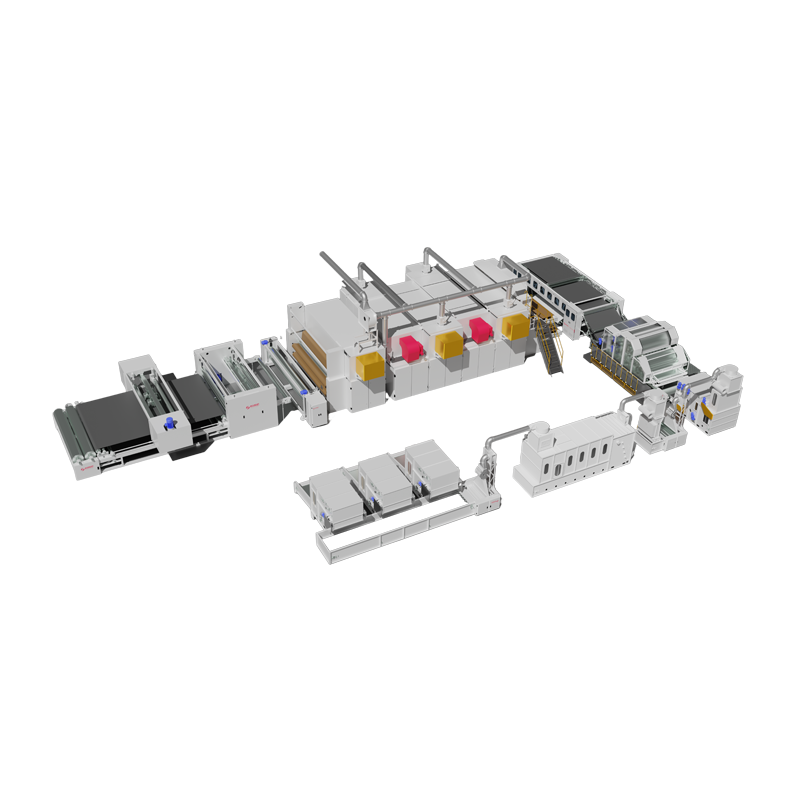
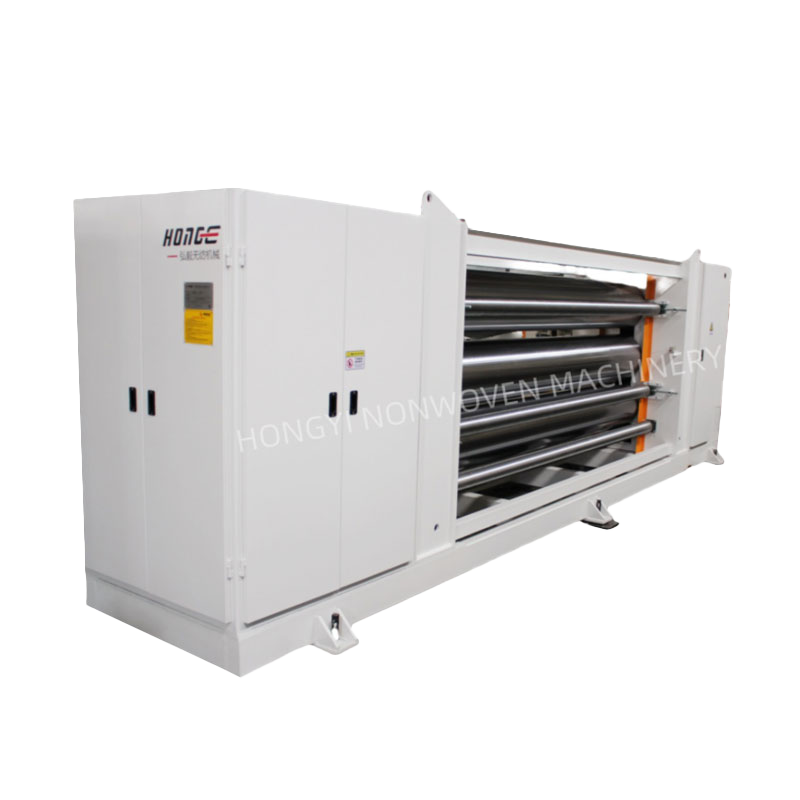
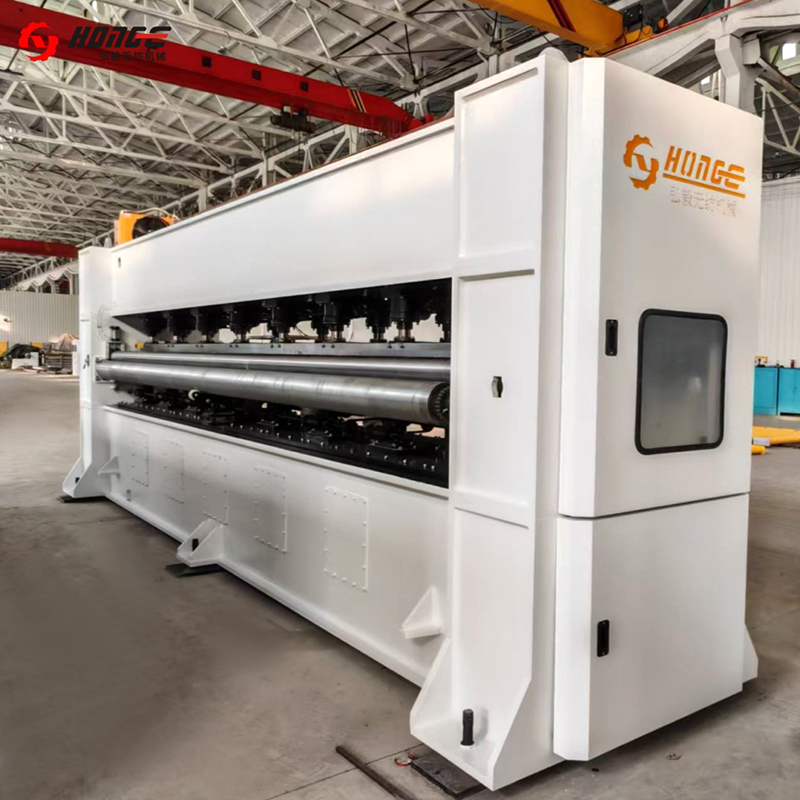 Punzonadora de aguja HYZC para refuerzo de tela no tejida Configurado para refuerzo de telas no tejidas y acabado de superficies, con tableros de agujas, recorrido y velocidades variables; relevante cuando el desgaste de la aguja y la lubricación programan el mantenimiento de la línea de transmisión. Ver producto →
Configuraciones de lubricación, tensión y espacio
Los ajustes mecánicos y la lubricación deben controlarse según un cronograma, ya que rara vez fallan estrepitosamente. El aceite del eje excéntrico y del cojinete principal generalmente se cambia entre 2000 y 4000 horas de operación, dependiendo del volumen de aceite y la temperatura ambiente, mientras que los puntos de engrase en los conjuntos de transmisión y desmontaje generalmente se revisan cada 400 a 500 horas. Una correa de transmisión que se desvía más de aproximadamente 10 a 15 mm en la mitad del tramo está lo suficientemente suelta como para deslizarse bajo carga y crear la vibración que daña las púas de las agujas.
Las condiciones aguas arriba son igualmente importantes. La tensión de la red y la calidad del lapeado de la napadora transversal determinan cuánta carga lateral ven las agujas; una red demasiado estirada o solapada de manera desigual hace que las agujas se desvíen, lo que se manifiesta más tarde como una variación de densidad a lo largo del ancho del fieltro y como una rotura inexplicable de la aguja. Un alimentador vibratorio que suministra fibra de manera desigual tiene el mismo efecto, razón por la cual la estabilidad de la alimentación pertenece a la misma lista de verificación de mantenimiento que el propio telar de agujas. Si la consistencia del alimento es un problema recurrente, el comportamiento de un alimentador vibratorio En la línea vale la pena revisarlo.
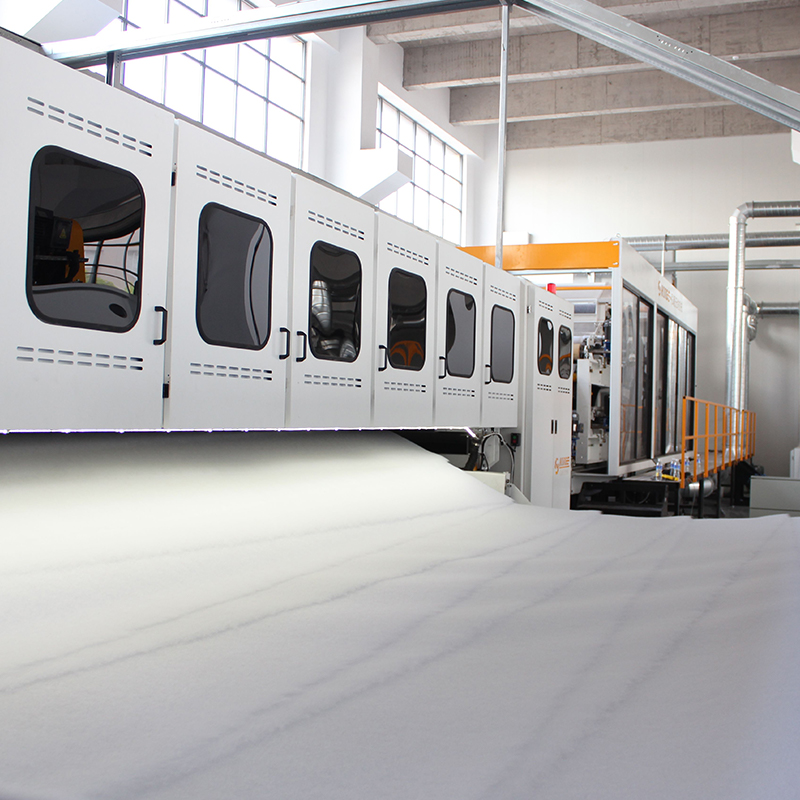 Lapeadora cruzada automática servoaccionada HYPW para líneas de telas no tejidas Pliega y coloca redes de fibra cardada según el ancho y el peso deseados antes de perforarlas o unirlas; útil cuando la tensión de la banda, la calidad del lapeado y la consistencia del avance afectan la carga de la aguja. Ver producto →
Un plan de intervalos de mantenimiento práctico
El siguiente plano es un punto de partida para una línea de fieltro o geotextil. Cópialo y luego ajusta los intervalos a tu frecuencia de brazada, tipo de fibra y patrón de cambios.
| Interval | Tarea | Objetivo o criterio de aceptación |
|---|---|---|
| cada turno | Inspeccione la zona de la aguja, escuche si hay ruidos anormales, revise las agujas rotas | Sin agujas sueltas o rotas; nivel de ruido estable |
| cada turno | Verifique la profundidad de penetración contra el punto de ajuste | Dentro de aproximadamente 0,3 mm del ajuste |
| Diariamente | Comprobación con galga de espesores de las holguras del separador y de la placa de base a lo ancho | Uniforme 0,2 a 0,5 mm |
| Semanal | Engrase los cojinetes, controle el nivel y la presión del aceite, controle la tensión de la correa | Deflexión de la correa de 10 a 15 mm en la mitad del tramo |
| Mensual | Limpie el enfriador de aceite y los filtros, drene las trampas de humedad de la línea de aire y vuelva a verificar el torque de los pernos de la placa. | Sin fugas, sin arrastre de agua, torque según manual |
| 2.000 a 4.000 h | Cambie el aceite del eje excéntrico, inspeccione los cojinetes y la holgura del embrague. | Grado de aceite según manual; juego no detectable |
Solución de problemas comunes de punzonado con agujas
Cuando algo sale mal, haga coincidir el síntoma con la causa probable antes de tocar la configuración, porque el ajuste aleatorio generalmente oculta el problema real.
- Rayas oscuras en el fieltro: casi siempre agujas rotas o dobladas, o un espacio en la placa extractora que se ha cerrado. Detenga la línea e inspeccione en lugar de aumentar la tensión.
- Variación de densidad de borde a borde: alimentación desigual, fallas en el lapeado o placa de base desgastada. Revise la napadora cruzada y el alimentador antes del telar.
- Aumento de vibraciones y ruidos: desgaste del cojinete en el eje excéntrico, un volante desequilibrado o pernos de base flojos.
- Superficie peluda y extracción de fibras: penetración demasiado profunda, púas desgastadas o presión del aire de extracción demasiado baja.
- Manchas de aceite en el fieltro: exceso de lubricación, sellos dañados o una configuración de niebla de aceite demasiado rica.
- Caída de salida con la misma frecuencia de carrera: sobretensión de la banda, extracción de polvo bloqueada o una tabla de agujas que ya no debe ser reemplazada.
Mire también río abajo. La tensión entre el telar de agujas y la estación de bobinado decide si el rollo terminado permanece plano, cuadrado y limpiamente recortado; una bobinadora descuidada deshará el buen trabajo de la zona de la aguja dentro de un turno.
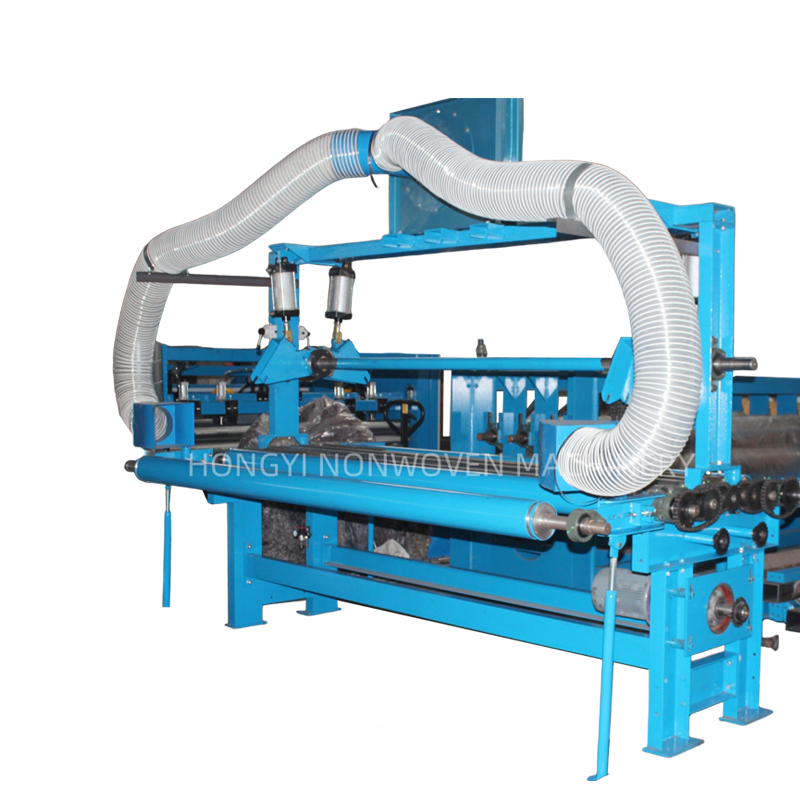
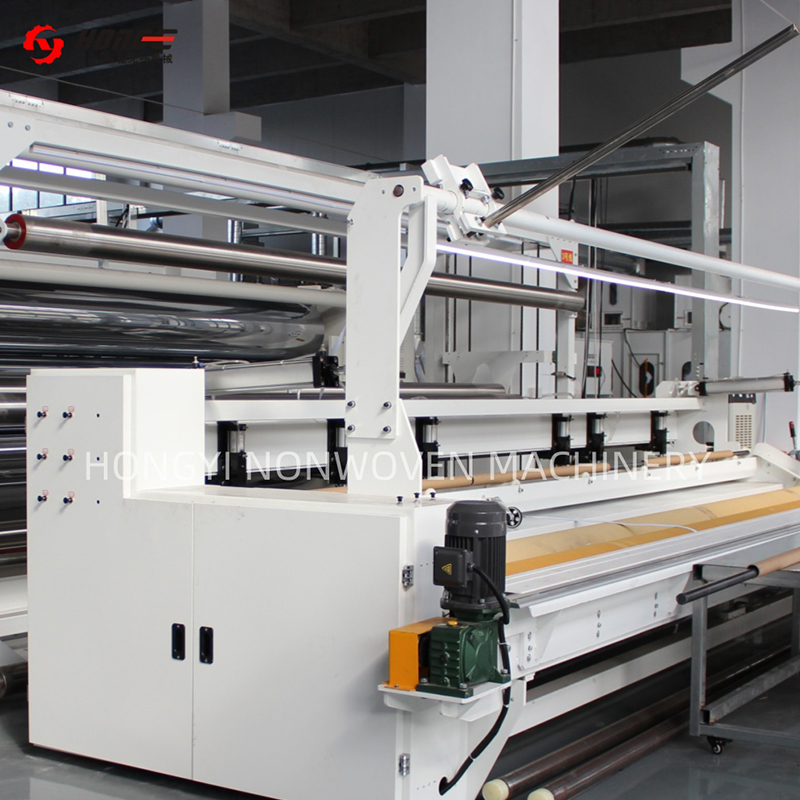 Bobinadora y cortadora HYSJ-280 para acabado de rollos no tejidos Corta transversalmente y enrolla la tela no tejida para fijar la longitud; El control de tensión aguas abajo ayuda a mantener los rollos terminados planos, cuadrados y limpiamente recortados después del punzonado. Ver producto →
Repuestos y registros que vale la pena conservar
El tiempo de inactividad generalmente se decide por lo que hay en el estante, no por la rapidez con la que se puede encontrar un técnico. Un stock mínimo razonable para una línea de punzonado con una sola aguja incluye una tabla de agujas de repuesto completa cargada con el tipo de aguja correcto, una caja sellada de agujas en cada calibre utilizado, placas extractoras y de base, cojinetes de eje excéntrico, correas de transmisión, filtros de aceite, kits de sellos y un conjunto de sensores de proximidad.
Los registros son igualmente importantes. Realice un seguimiento de las agujas consumidas por cada 1000 horas de funcionamiento, las fechas de cambio de aceite y los resultados de los análisis de aceite, las mediciones de espacios a lo ancho y el motivo de cada parada no planificada. Después de dos o tres meses, estos números muestran qué componente realmente está impulsando su costo de mantenimiento y hacen que la planificación de piezas de repuesto sea un cálculo en lugar de una suposición. como un fabricante de maquinaria no tejida Al trabajar con líneas de punzonado, la misma disciplina de medición que mantiene un telar en funcionamiento también mantiene un presupuesto de repuestos predecible.
Preguntas frecuentes
¿Con qué frecuencia se deben reemplazar las tablas de agujas?
Los tableros se reemplazan según las condiciones, no según un calendario. Reemplace cuando los orificios de las agujas estén alargados, la cara de la placa esté deformada o aparezcan problemas repetidos de alineación después de aplicar el torque correcto. La mayoría de las líneas tienen varios años de servicio si las tablas se almacenan planas y se manipulan con un marco de elevación.
¿Puede funcionar la máquina con una o dos agujas rotas?
No. Una aguja rota deja un fragmento que puede rayar la placa de la base y producir una línea de defecto visible durante metros. Detenga la línea, retire todos los fragmentos y verifique que las agujas vecinas no tengan daños en las púas antes de reiniciar.
¿Qué causa que las agujas se rompan en primer lugar?
En la práctica, cuatro causas cubren la mayoría de los casos: profundidad de penetración demasiado profunda, una red sobretensada o solapada de manera desigual, un espacio de la placa decapante demasiado apretado y agujas desafiladas que se empujan en lugar de cortar la fibra.
El mantenimiento del punzonado no es complicado, pero no perdona las comprobaciones omitidas. Realice las cinco inspecciones a nivel de turno, mantenga la profundidad de penetración y los espacios de las placas en los valores medidos, mantenga la lubricación y el suministro de aire honestos y anote todo. Haga eso y la línea oscura que cruza el fieltro se convertirá en algo que capte en una lista de verificación en lugar de algo que descubra en una línea parada.