

Contenido
- 1 Comience con la especificación de la tela terminada
- 2 Compare las principales rutas de proceso de los no tejidos
- 3 Haga coincidir la preparación de la fibra con el proceso
- 4 Elija la formación web y la vinculación
- 5 Establecer capacidad, ancho y velocidad antes del precio
- 6 Revisar el Control de Calidad y las Pruebas de Aceptación
- 7 Utilice una verificación de costos simple
- 8 Realice una prueba a pequeña escala antes de comprometerse por completo
- 9 Errores comunes al elegir un proceso
- 10 Preguntas frecuentes
Si su objetivo es un geotextil punzonado de 500 g/m², una línea de unión térmica construida para guata de 80 g/m² no lo resultará económicamente. Elija el proceso de producción de telas no tejidas desde el producto terminado hacia atrás: tipo de fibra, peso, ancho, método de unión, velocidad y tolerancia de calidad. Comparar primero los precios de las máquinas es un error común. Una secuencia más segura es: definir la especificación de la tela, hacer coincidir la ruta del proceso, dimensionar la línea y luego solicitar cotizaciones.
Esta guía cubre las rutas de punzonado, unión térmica, colocación por aire y unión por hilado. Muestra dónde suelen aparecer los costos y los riesgos. Si ya conoce su uso final, comience con la tabla comparativa.
Comience con la especificación de la tela terminada
Escriba seis números: tipo de fibra, proporción de mezcla, peso objetivo (g/m²), ancho (mm), velocidad de línea (m/min) y método de unión. Agregue las tolerancias críticas: espesor, resistencia a la tracción en la dirección transversal y de la máquina, alargamiento, permeabilidad al aire y contracción. Un geotextil puede aceptar una variación de peso del 10%; una toallita médica o un adorno de automóvil no pueden hacerlo.
Conclusión: elija el proceso que cumpla con las especificaciones críticas más estrictas. Si la tracción en dirección transversal es crítica, el lapeado cruzado y la densidad de la aguja son más importantes que la velocidad máxima. Si la suavidad y el volumen son críticos, la unión térmica puede ser mejor que la punción pesada.
Compare las principales rutas de proceso de los no tejidos
Utilice esta tabla para eliminar rutas que no pueden llegar a su producto. Es un filtro, no una cotización de máquina.
| Ruta del proceso | Fibras típicas | formacion web | Método de unión | Productos comunes | Limitación principal |
|---|---|---|---|---|---|
| Punzón cardado | PET, PP, lana, yute, fibras recicladas | Cardado y lapeado cruzado | Punzonado mecánico con aguja | Geotextiles, fieltro, respaldo de alfombras, molduras de automóviles, paños de limpieza. | La punción intensa puede reducir la suavidad y la permeabilidad al aire. |
| Unido térmicamente | PET/PP bicomponente, fibras mezcladas | Cardado y lapeado cruzado | Horno de aire caliente o calandria | Guata, acolchado, aislamiento, capas higiénicas. | La fibra debe contener un componente aglutinante térmico. |
| Airlaid | Pulpa, fibras cortas, residuos reciclados. | formación de aire | Punzón de látex, térmico o con aguja | Fieltro residual, almohadillas absorbentes, filtración. | El control del flujo de aire y del polvo añade complejidad |
| Spunbond o fundido | Chips de polímero, principalmente PP | extrusión directa | Calandra térmica o autoadhesiva | Tejido médico, higiene, filtración. | Dependencia del grado de polímero y alta entrada de capital |
Si su producto es fieltro duradero para carreteras, muebles o automóviles, la primera ruta a examinar suele ser el punzonado con aguja. Si su producto es guata suave para ropa de cama o prendas de vestir, la unión térmica merece una mirada más cercana. Si procesa fibras recicladas o de desecho, el airlaid puede reducir las demandas de longitud de la fibra, pero requiere un fuerte control del polvo y el flujo de aire.
Haga coincidir la preparación de la fibra con el proceso
La elección de la fibra decide qué debe hacer la línea antes de que se forme la red. Las fibras largas necesitan abrirse y mezclarse suavemente para evitar roturas. Las fibras cortas y recicladas necesitan una apertura más agresiva. Si la proporción de mezcla varía en más del 2-3%, el peso y la resistencia varían. La preparación de la fibra establece la estabilidad de todo el proceso.
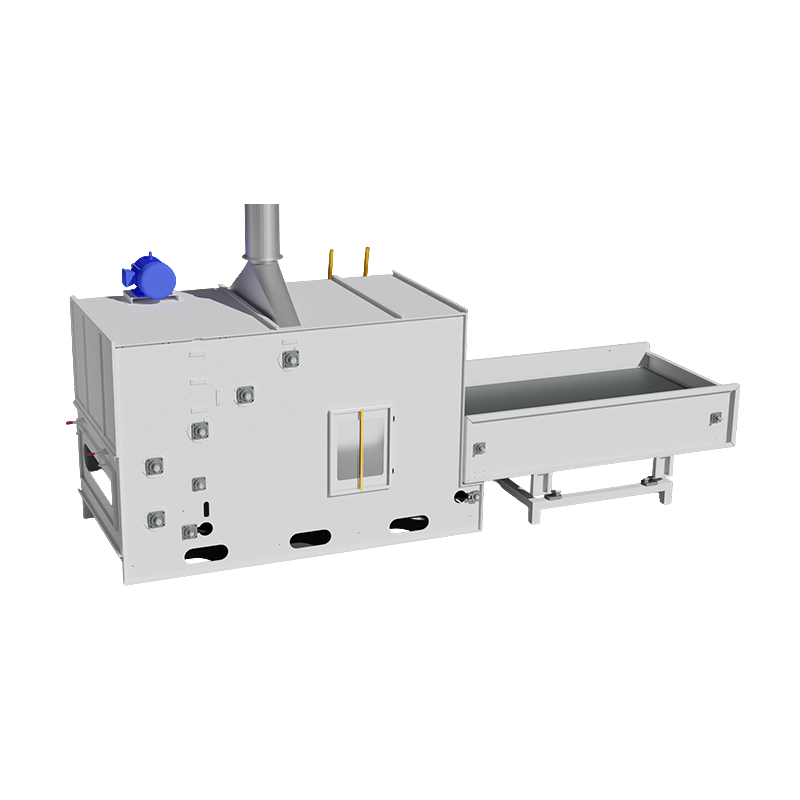
Una batidora de cámara grande mezcla múltiples fibras en lotes; una máquina mezcladora de fibras suaviza la proporción antes del cardado. Para conocer los antecedentes, lea esta guía para Máquina mezcladora de cámara grande no tejida .
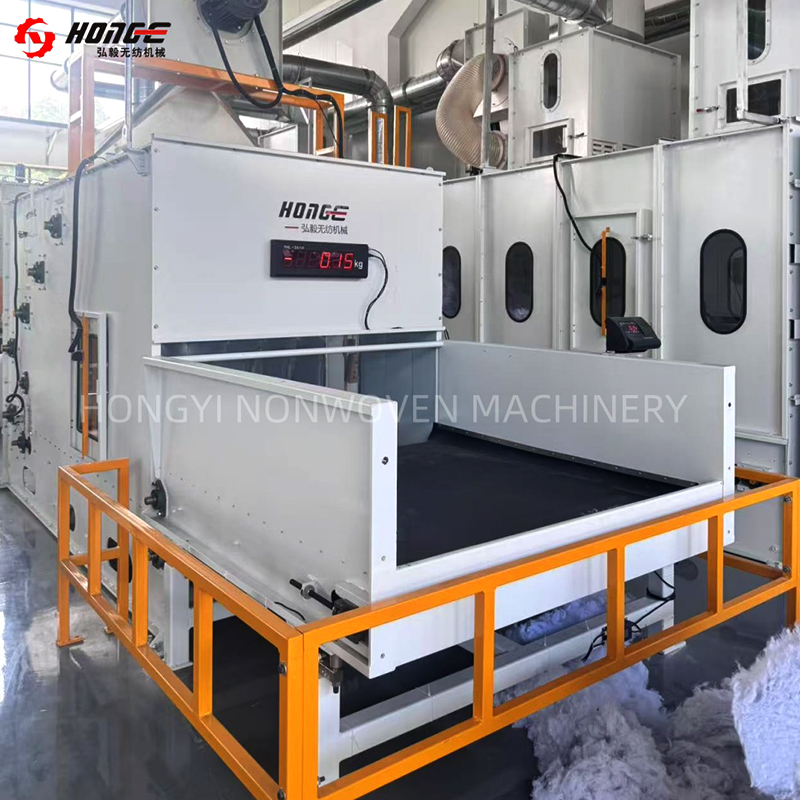 Máquina mezcladora de fibras HYHM para apertura y mezcla de no tejidos Abre previamente las fibras empaquetadas y las pesa proporcionalmente antes del cardado, lo que ayuda a suavizar las proporciones de mezcla después del mezclado en cámara. Ver producto →
Pídale al proveedor que pruebe su mezcla de fardos real, no una muestra estándar de fibra virgen. La distribución de la longitud de la fibra, la humedad y el acabado del aceite cambian el comportamiento de la tarjeta.
Elija la formación web y la vinculación
El cardado produce una red delgada con fibras en su mayoría alineadas en la dirección de la máquina. El traslapado cruzado pliega la red para aumentar el peso y la resistencia en dirección transversal. El punzonado con aguja enreda las fibras mecánicamente. Una mayor densidad de la aguja aumenta la resistencia pero generalmente reduce la permeabilidad al aire y la suavidad. El equilibrio adecuado proviene de una matriz de prueba.
Para líneas de punzonado, controle el peso de la banda por capa, el número de vueltas y la frecuencia de punzonado. Un mal control del regazo crea bandas gruesas y delgadas que se convierten en puntos débiles. Para líneas de unión térmica, la temperatura del horno, la velocidad del aire y el tiempo de permanencia controlan la unión.
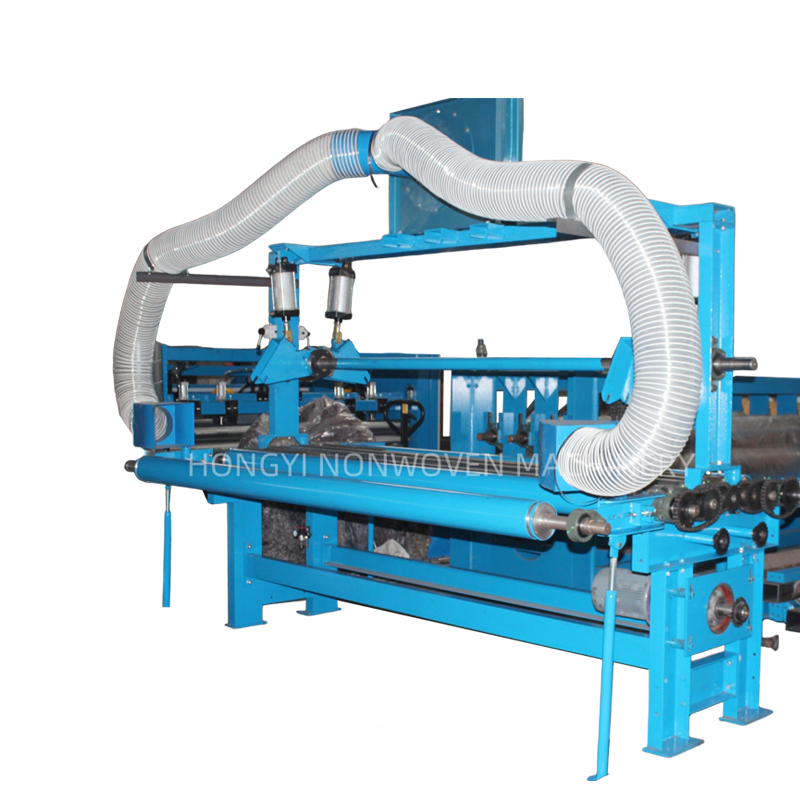
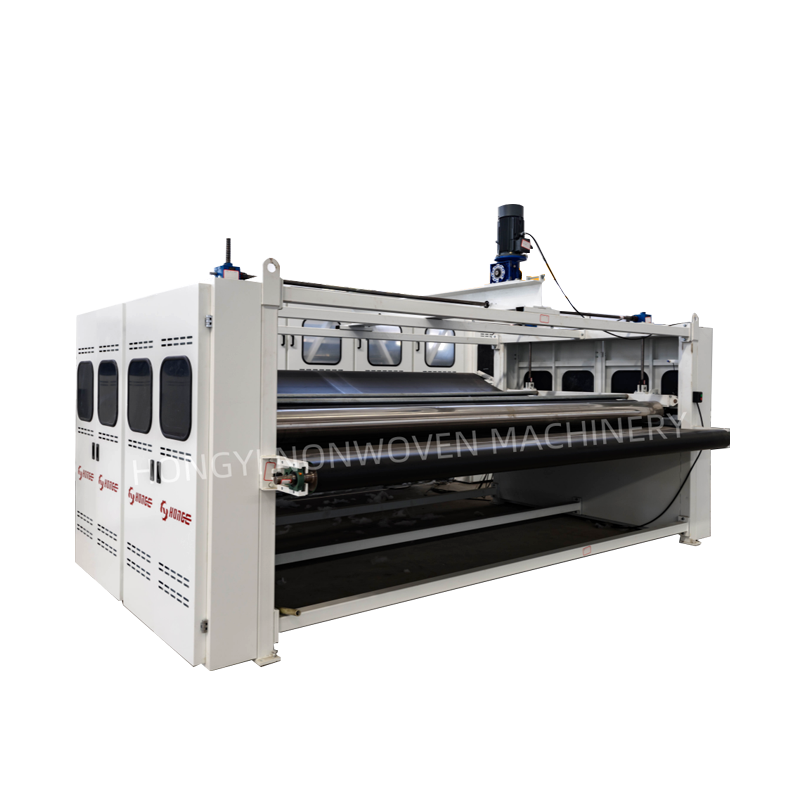
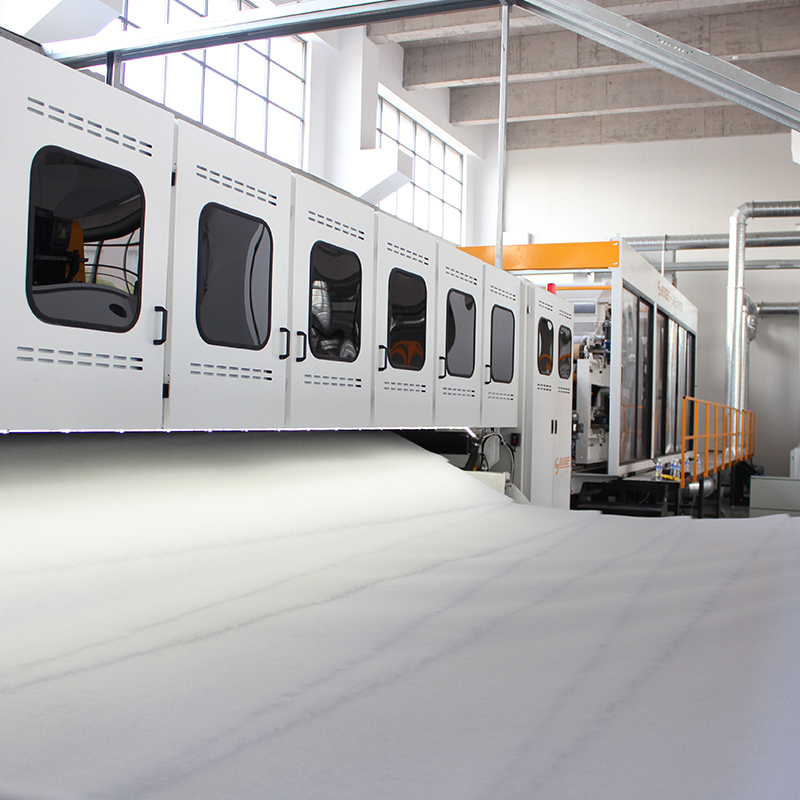 Lapeadora cruzada HYPW para una formación uniforme de redes no tejidas Pliega y coloca las bandas cardadas de manera uniforme según el peso y el espesor objetivo antes de perforar con aguja o unir térmicamente, lo que permite un control uniforme del solape. Ver producto →
Solicite una ventana de proceso, no una configuración. Por ejemplo, 200-600 g/m² a 2-8 m/min con 80-250 golpes/cm². Una ventana estrecha significa menos flexibilidad; una ventana amplia requiere controles de calidad en ambos extremos.
Establecer capacidad, ancho y velocidad antes del precio
La capacidad no es sólo la velocidad de la línea. Utilice esta fórmula aproximada:
- Producción anual (kg) = peso (g/m²) × ancho (m) × velocidad (m/min) × 60 × horas de funcionamiento × eficiencia.
- Divide los gramos por 1000 para obtener kilogramos.
- Utilice una eficiencia del 70 al 85 % para una nueva línea, no el máximo teórico.
Para 1.200 toneladas al año de fieltro de 300 g/m² con 2,5 m de ancho, 6.000 horas con una eficiencia del 80 % requieren aproximadamente 5,6 m/min. Una máquina que alcanza velocidad sólo en telas livianas no alcanzará el objetivo en telas pesadas. El ancho también importa: si el producto final necesita 3,2 m después de la contracción, una línea de 2,5 m no puede servir.
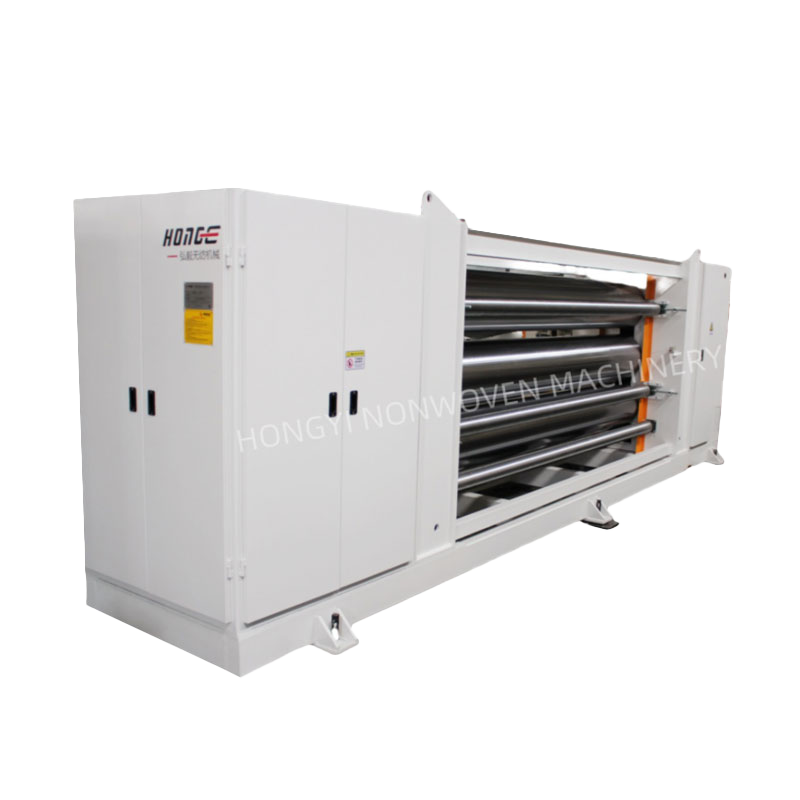
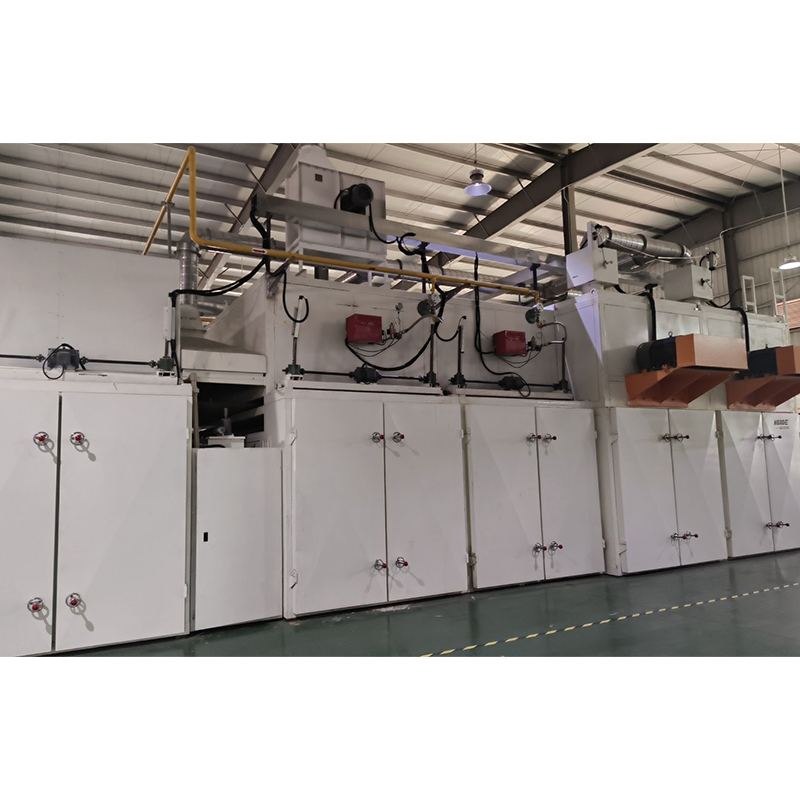 Horno de tela no tejida HYHX para unión térmica y fijación por calor Une térmicamente bandas superpuestas mediante la penetración de aire caliente, produciendo una guata gruesa de unión térmica; ancho de trabajo de hasta 5000 mm y termofijación de hasta 220°C. Ver producto →
El desperdicio de recorte y la calidad de los bordes se incluyen en el cálculo. El corte previo al borde y el bobinado confiable pueden recuperar algunas pérdidas, especialmente en fieltro grueso.
Revisar el Control de Calidad y las Pruebas de Aceptación
Acuerde las pruebas de aceptación antes de firmar. Para telas punzonadas, pruebe el peso, el espesor, la resistencia a la tracción en ambas direcciones, el alargamiento y la permeabilidad al aire. Para telas unidas térmicamente, agregue contracción, delaminación y uniformidad de superficie. Para fieltro residual depositado por aire, verifique la variación de densidad y el polvo.
Utilice un plan de muestreo, no una muestra final. Tome tres muestras por turno durante las primeras 72 horas y luego una por turno después de una producción estable. Si el contrato dice ±5% del peso, pregunte cómo la línea mantiene ese objetivo cuando cambia la humedad de la fibra.
Utilice una verificación de costos simple
El precio de compra es sólo una parte del costo de por vida. El cuadro siguiente es ilustrativo, pero normalmente predominan la fibra y la energía. La mano de obra y el mantenimiento dependen de la automatización y los salarios locales.
Al comparar cotizaciones, pregunte por la carga conectada, la demanda de aire comprimido y el consumo de repuestos. Una línea con menor energía por kilogramo puede costar más al principio y menos en tres años. Pregunte también por el alcance de la automatización: la dosificación automática, el control de tensión y el almacenamiento de recetas reducen el desperdicio y los errores del operador.
Realice una prueba a pequeña escala antes de comprometerse por completo
Una prueba es la forma más barata de reducir el riesgo. Ejecute su fibra, peso objetivo y ancho a velocidad baja, media y alta. Registre la configuración y los resultados de las pruebas. El objetivo es encontrar la ventana estable, no demostrar que la máquina puede funcionar.
Resultado típico: las velocidades medias mantienen mejor el peso y la tracción. La velocidad máxima puede dar un buen peso pero una fuerza débil en dirección transversal. La velocidad más baja puede sobrecargar la web. Utilice datos de prueba para establecer el rendimiento garantizado, no la velocidad máxima del folleto.
Errores comunes al elegir un proceso
- Elegir por precio antes de definir la especificación del tejido.
- Uso de datos de prueba de fibra virgen para un proyecto de fibra reciclada.
- Ignorar la fuerza en dirección transversal cuando se requiere una tracción equilibrada.
- Aceptando un número de velocidad sin peso y ancho.
- Olvidándonos de energía, aire comprimido y repuestos en el coste de vida.
- Dejar las pruebas de aceptación fuera del contrato.
Preguntas frecuentes
¿Cuál es el mejor proceso de producción de fieltro no tejido?
Para un fieltro duradero, el punzón cardado suele ser el mejor punto de partida. Maneja PET, lana, yute y mezclas recicladas y puede alcanzar pesos elevados. La unión térmica es mejor cuando la suavidad y el volumen importan más que la resistencia mecánica.
¿Cómo elijo entre unión térmica y punzonado?
Pregunte si la fibra se puede unir mediante calor y si el producto necesita una alta resistencia a la tracción o un alto espesor. El punzonado proporciona resistencia mecánica y durabilidad. La unión térmica proporciona suavidad y espesor estable, pero necesita una fibra aglutinante térmica.
¿Puede una línea producir varios productos no tejidos?
Sí, dentro de unos límites. Una línea puede ejecutar una variedad de pesos y mezclas si la tarjeta, la napadora transversal y la sección de unión tienen el tamaño adecuado para los productos más pesados y livianos. Pruebe la ventana del proceso; no lo asumas.
¿Qué debo incluir en una solicitud de prueba de proveedor?
Proporcione el tipo de fibra, proporción de mezcla, peso objetivo, ancho, tracción y alargamiento requeridos y aplicación final. Solicite los resultados de las pruebas a tres velocidades y una ventana de proceso escrita.
La forma confiable de elegir un proceso de producción de telas no tejidas es comenzar con la tela, filtrar la ruta del proceso, dimensionar la línea con cálculos de capacidad real y verificar con una prueba. El precio viene después de esos pasos.
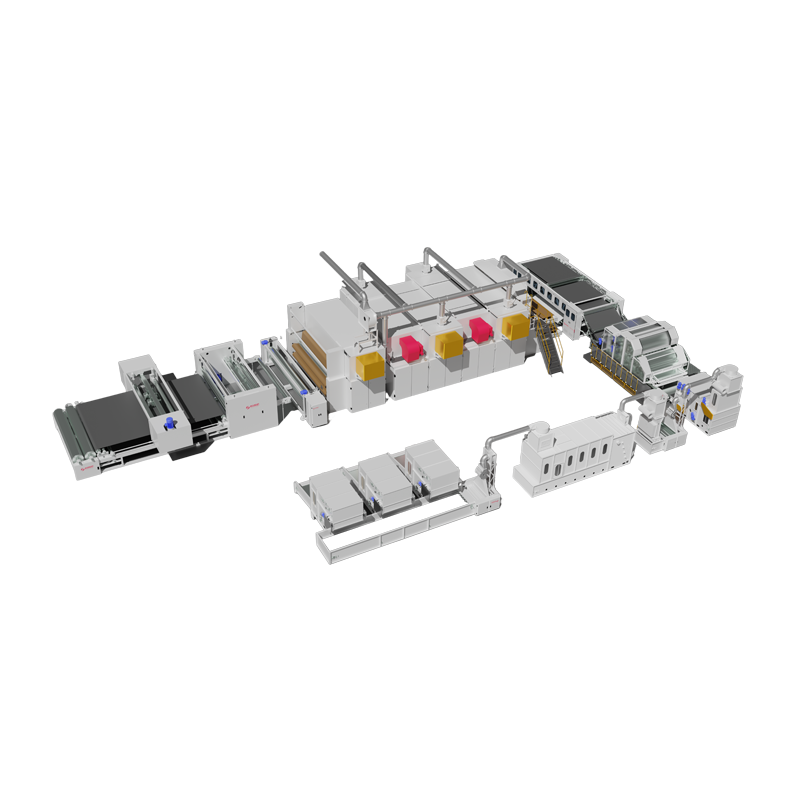
Para fieltro punzonado, unión térmica o fieltro residual depositado por aire, compare la cadena completa del equipo, desde la apertura y el mezclado hasta el bobinado y el corte. Obtenga más información sobre las soluciones de maquinaria no tejida y defina las especificaciones antes de solicitar una cotización final.